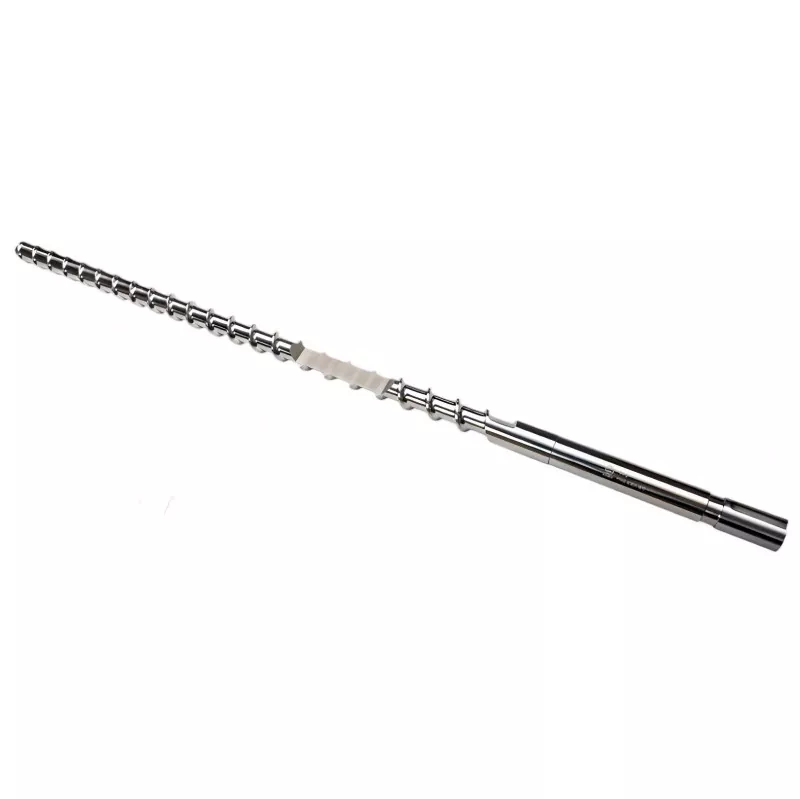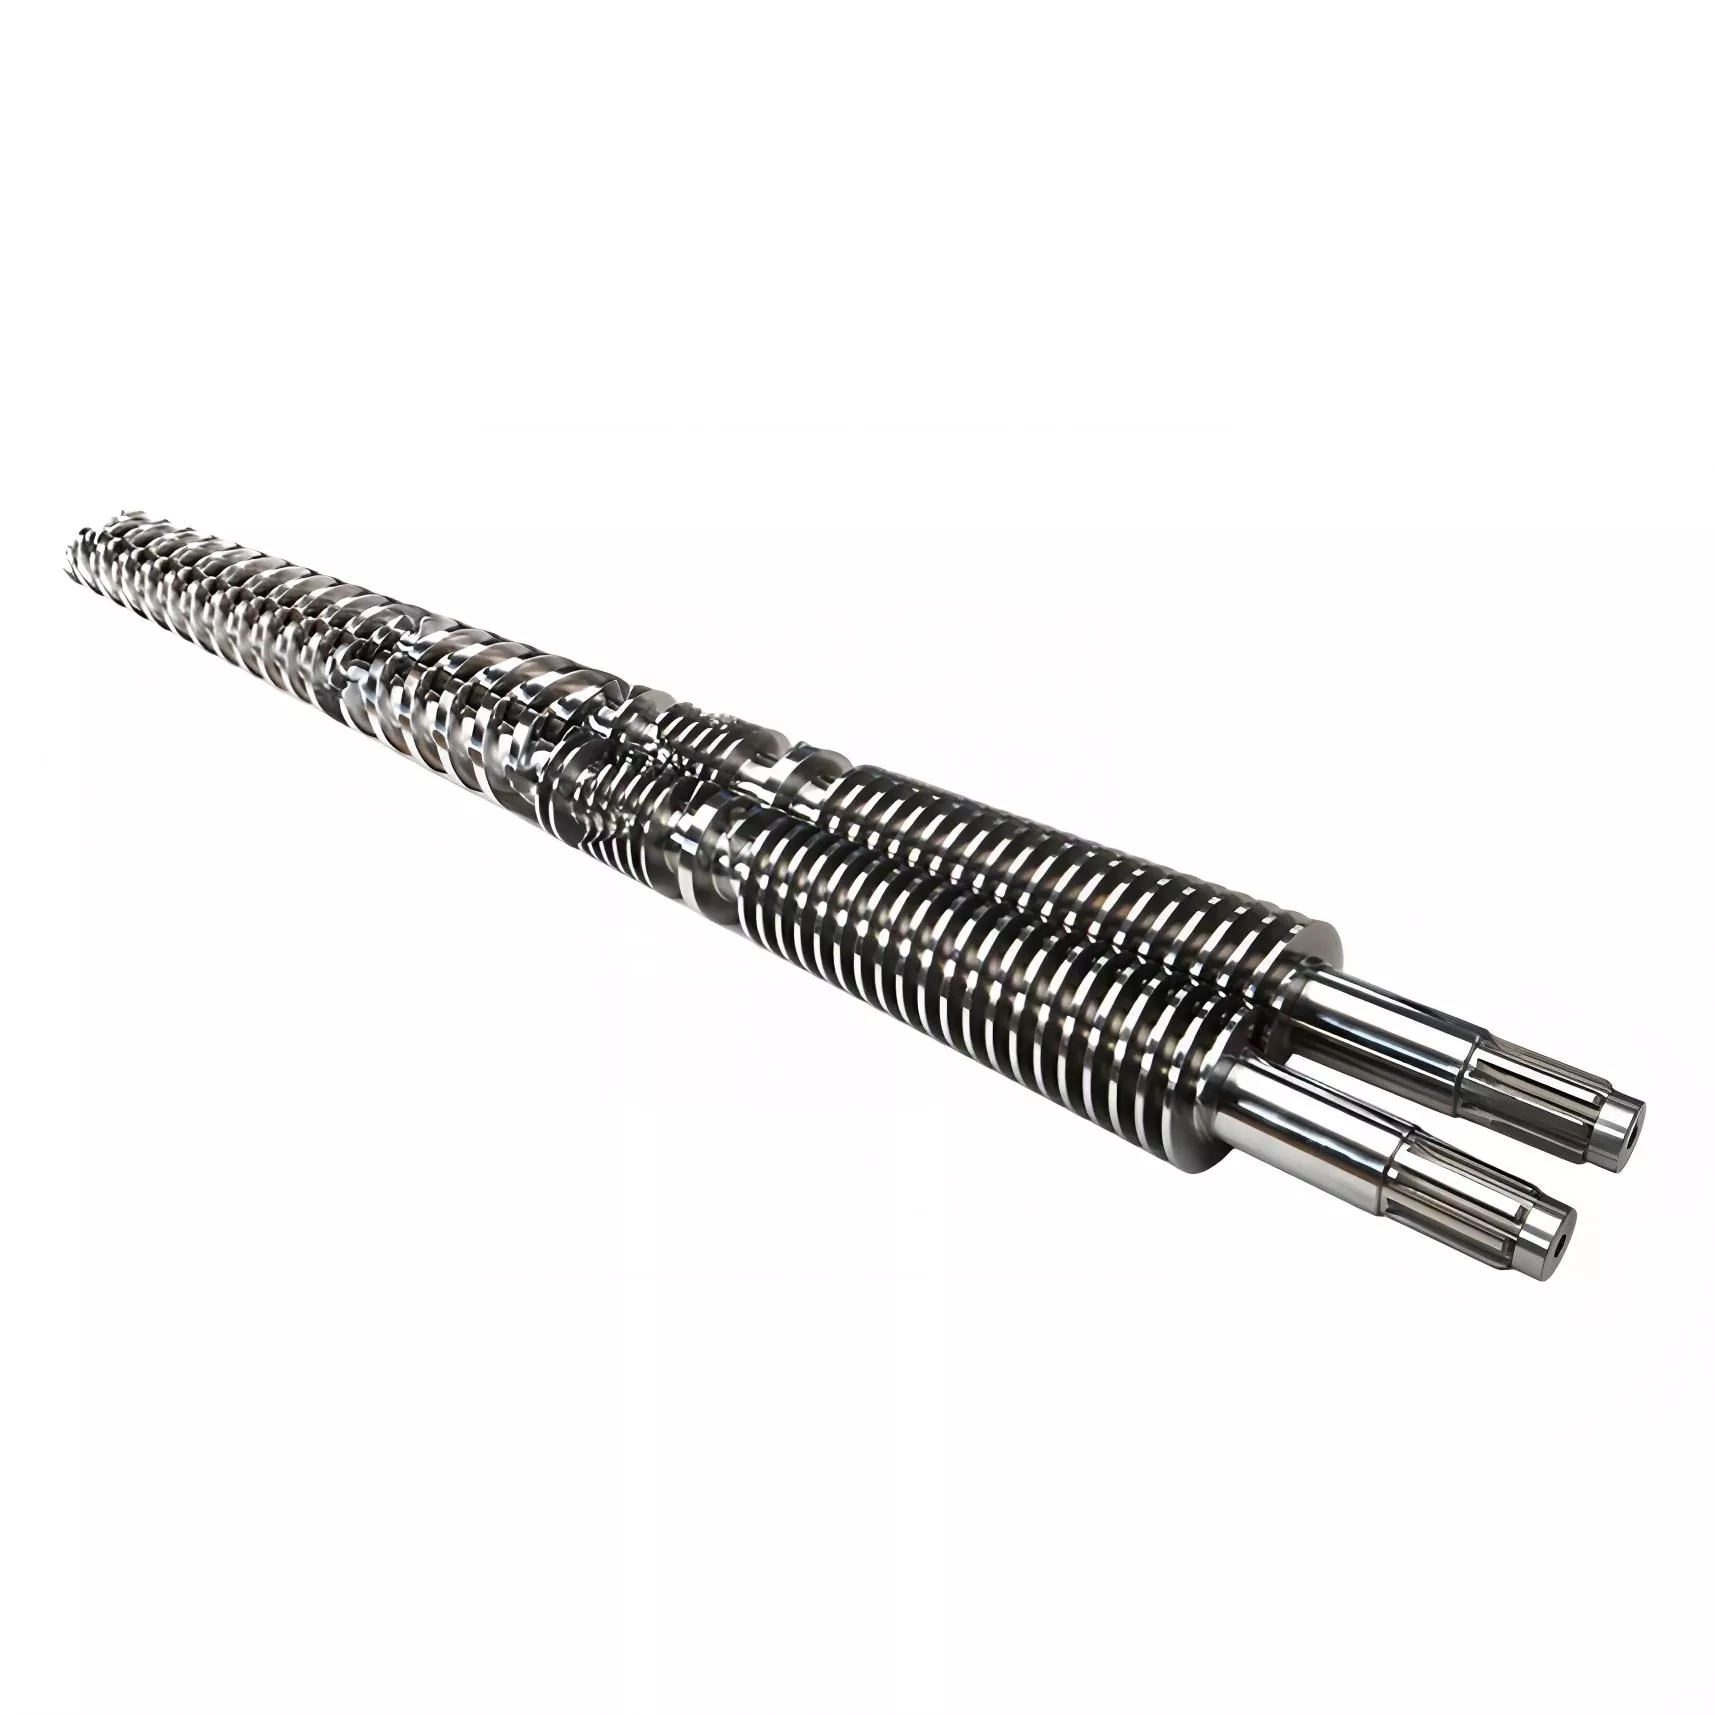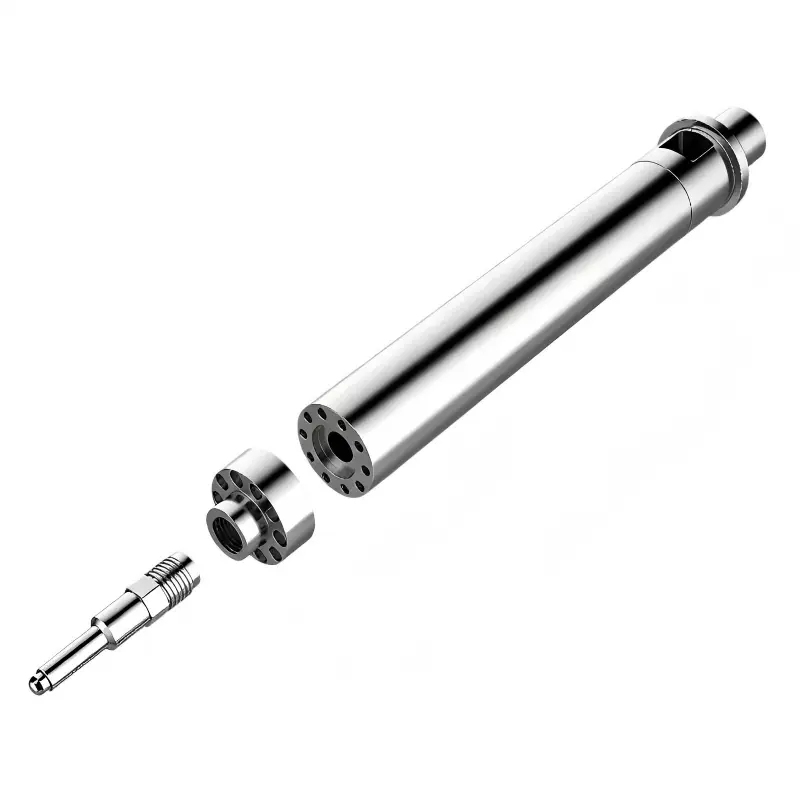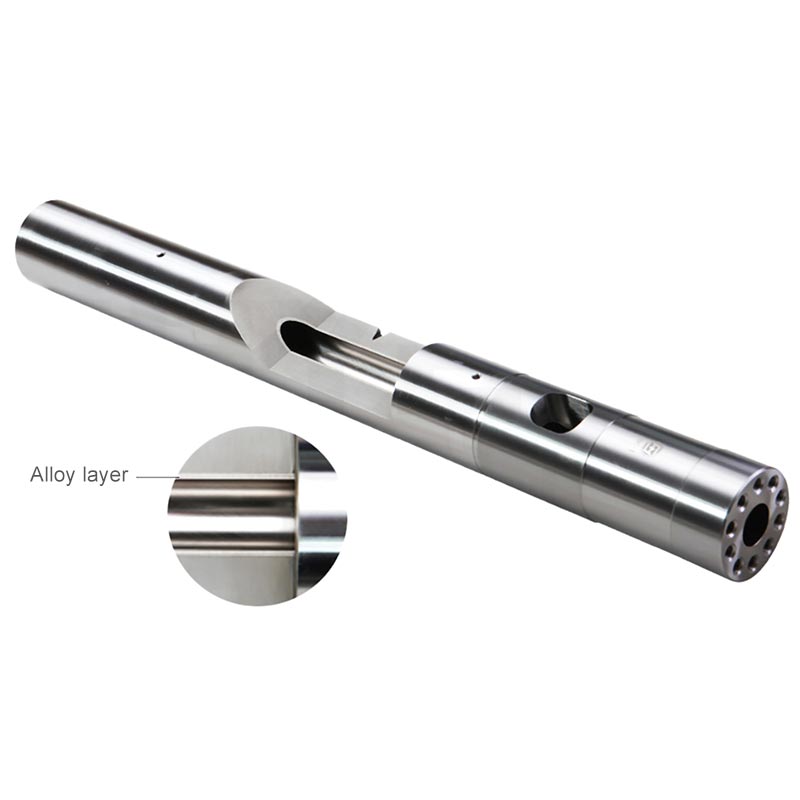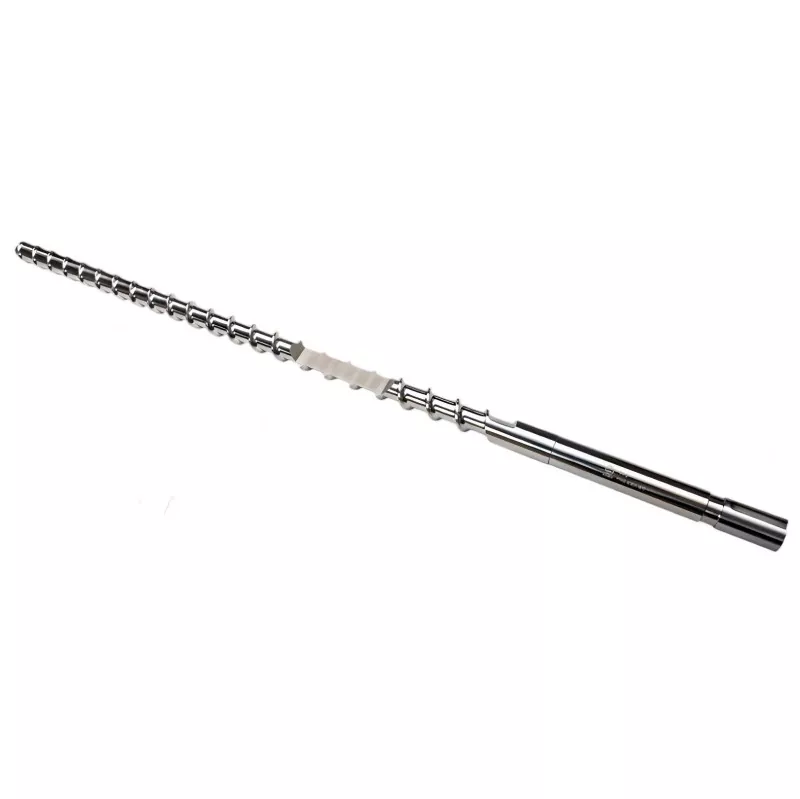
Vis bimétallique pour machines d'injection
Les fabricants de plastique du monde entier choisissent d'acheter des vis bimétalliques pour machines d'injection auprès de HAPPY PLASTICS Factory pour protéger entièrement l'équipement contre une usure abrasive sévère. Nos vis recouvertes d'alliage forment une couche de liaison métallurgique intégrée qui évite le pelage de l'alliage et maintient une pression de fusion stable, réduisant ainsi la fréquence de remplacement des vis de 65 %.
La coopération avec HAPPY PLASTICS, un fabricant chinois professionnel de vis bimétalliques pour machines d'injection, permet aux lignes de production de traiter des matériaux durs à haute teneur en charges sans perte dimensionnelle rapide. Nous adoptons un moulage centrifuge avancé et un surfaçage à l'arc plasma pour recouvrir la base en acier à haute résistance d'une couche d'alliage résistant à l'usure de 2,0 mm d'épaisseur, éliminant ainsi complètement les piqûres de surface causées par l'abrasion de la fibre de verre et les gaz volatils corrosifs libérés par les résines.
Spécifications techniques et composition de l'alliage
Pour maintenir une précision dimensionnelle stable dans le cadre d'une production lourde à long terme, les vis bimétalliques des machines d'injection de HAPPY PLASTICS sont équipées de couches d'alliage personnalisées ciblant différentes sources d'abrasion et de corrosion :
• Substrat de base :Acier allié structurel 38CrMoAlA à haute résistance à la traction, traité par traitement thermique sous vide pour garantir la ténacité du noyau et la résistance à la déformation par torsion à couple élevé.
• Revêtement en alliage à base de fer de classe A :Dureté HRC 58–62, teneur élevée en chrome et en bore. Spécialement développé pour les résines renforcées de 15 à 30 % de fibres de verre telles que le PA66 et le PBT afin de résister au récurage abrasif.
• Revêtement en alliage à base de nickel de classe AAA :Dureté HRC 60-65, rempli de particules de carbure de tungstène. Convient au moulage de grands volumes de matériaux recyclés et de résines corrosives, y compris les plastiques ignifuges sans halogène.
• Précision d'usinage :Traité par meulage CNC multi-axes, rectitude totale de l'arbre sur toute la longueur contrôlée en dessous de 0,02 mm.
Qualité d'alliage bimétallique assortie à la matière première
Les vis bimétalliques de remplacement ordinaire souffrent facilement du pelage de la couche d'alliage. La vis bimétallique de machines d'injection personnalisées adaptée à votre composition de résine principale garantit une production stable à long terme :
Contre l'abrasion des fibres de verre (PA+GF, PP+GF)
Pour les vis standard, les fibres de verre dures grattent continuellement les surfaces de vol de la vis, élargissant le jeu correspondant entre la vis et le canon et déclenchant un reflux de matière fondue. Notre couche bimétallique renforcée au carbure de tungstène agit comme une barrière contre l'usure solide, maintenant un jeu standard et évitant le glissement de la fusion sur des millions de cycles de moulage.
Résiste à la corrosion acide du PVC et des retardateurs de flamme
Le traitement du PVC ou des additifs ignifuges produira du chlorure d'hydrogène et du bromure d'hydrogène gazeux corrosifs, qui provoquent une corrosion par piqûres sur les substrats en acier ordinaires. Notre revêtement en alliage nickel-cobalt forme un film protecteur de passivation dense pour bloquer l'oxydation chimique, éliminant ainsi les piqûres de surface où la résine résiduelle stagne et se carbonise en points noirs.
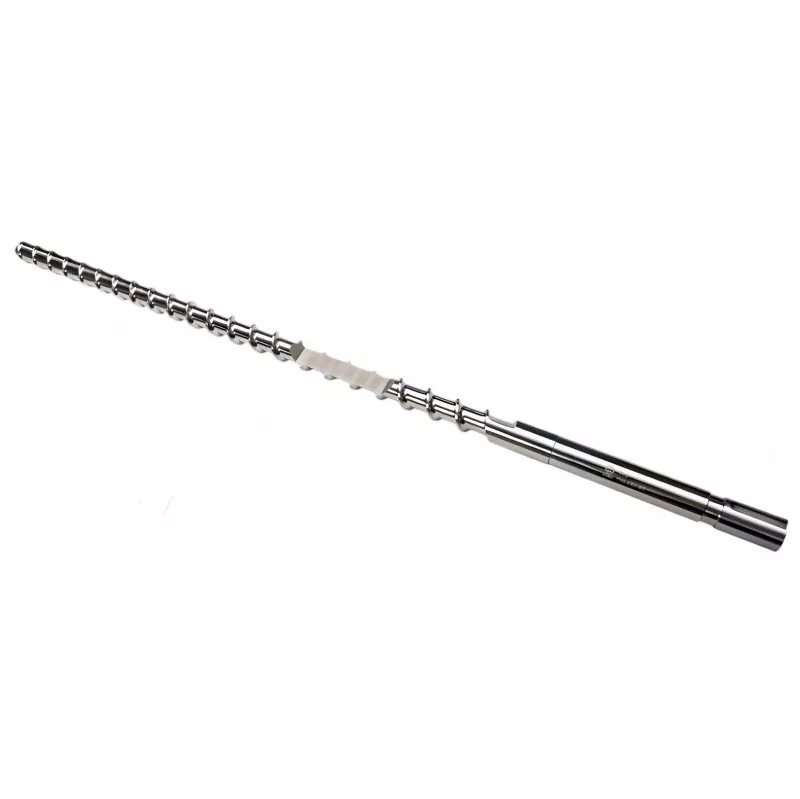
Guide de maintenance préventive pour prolonger la durée de vie de l'alliage
Suivez les règles de fonctionnement standardisées pour maximiser la durée de vie de vos vis bimétalliques pour machines d'injection personnalisées :
• Trempage thermique complet :Ne démarrez pas la rotation de la vis immédiatement après que le canon ait atteint la température réglée. Maintenez une température constante pendant 20 minutes supplémentaires pour faire fondre complètement le plastique résiduel solide et empêcher les granulés durs de heurter la couche bimétallique et de former de minuscules fissures.
• Rinçage avant l'arrêt :Lorsque vous arrêtez la production de plastiques techniques corrosifs, rincez le fût avec du PEHD stable non rempli avant de le refroidir pour éliminer les substances volatiles corrosives résiduelles.
• Limitation de la vitesse de rotation :Réduisez la vitesse de surface linéaire de la vis lors du traitement de matériaux riches en charges. Le régime réduit réduit la chaleur de friction locale, améliorant ainsi la dissipation thermique de la couche bimétallique et empêchant la dégradation thermique des matières premières plastiques.
Norme de jugement d’usure et de remplacement
Les ateliers de moulage peuvent juger si la vis bimétallique des machines d'injection doit être retravaillée ou remplacée en fonction des données anormales de production suivantes :
|
Article d'inspection |
Plage normale autorisée |
Valeur critique de remplacement |
Solution et effet correspondants |
|
Jeu d'usure radiale du vol |
0,04 mm à 0,07 mm |
≥0,18 mm |
Remplacez la vis pour résoudre le temps de plastification prolongé |
|
Fluctuation du temps de dosage |
Dans ± 5 % du cycle standard |
Augmentation de ≥25 % |
Revérifiez le profil de la vis pour éliminer le reflux de matière fondue |
|
Défauts de surface du produit |
Aucune contamination par les points noirs |
Des points noirs continus apparaissent |
Retirez la vis et inspectez les dommages causés par les piqûres de la surface de vol. |
FAQ technique
Q : Notre précédente couche d'alliage de vis bimétallique s'est gravement ébréchée après une production à court terme de PC ignifuge. Quelle est la cause ?
R : Le pelage et l'écaillage de l'alliage sont généralement causés par un coefficient de dilatation thermique incompatible entre le revêtement en alliage et l'acier de base, ou par une couche de surface excessivement fragile, incapable de résister aux chocs thermiques. HAPPY PLASTICS adopte une technologie avancée de surfaçage au plasma pour former une zone de transition métallurgique à gradient entre le substrat et l'alliage. La structure intégrée se dilate uniformément lors de changements rapides de température sans se fissurer ni s'écailler.
Q : Pouvez-vous personnaliser des vis bimétalliques surdimensionnées pour les adapter aux canons usés et récurés ?
R : Oui. Si votre canon d'injection n'est usé qu'à l'intérieur sans fissure, nous pouvons mesurer son diamètre intérieur réel et personnaliser le diamètre extérieur de la vis bimétallique des machines d'injection pour restaurer le jeu radial standard et l'effet de compression normal, économisant ainsi le coût élevé de remplacement de l'ensemble du canon.
Q : Quelle méthode de nettoyage peut éviter de rayer la surface de l'alliage bimétallique lors du démontage de la vis ?
R : Les limes en acier dur, les ciseaux et la flamme à l'oxygène et à l'acétylène sont interdits pour éliminer les résidus de plastique solidifiés. Une température locale élevée détruira la structure de traitement thermique de la couche d’alliage. Nettoyez la vis lorsqu'elle est chaude avec un treillis métallique en cuivre, des grattoirs en laiton ou des produits de nettoyage organiques spéciaux pour dissoudre les résidus de plastique en toute sécurité sans rayer la surface de l'alliage.
Balises actives: machines d'injection vis bimétallique, vis d'injection bimétallique, fabricant de vis de moulage par injection
envoyer une demande
Informations de contact
-
Adresse
No. 217, route Qiaoxing Est, Dafeng, ville de Jintang, district de Dinghai, ville de Zhoushan, province du Zhejiang, Chine
-
Tél
-
E-mail
Pour toute demande concernant le baril de la machine de moulage par injection, la vis de la machine de moulage par injection, la boîte de vitesses de l'extrudeuse ou la liste de prix, veuillez nous laisser votre e-mail et nous vous contacterons dans les 24 heures.