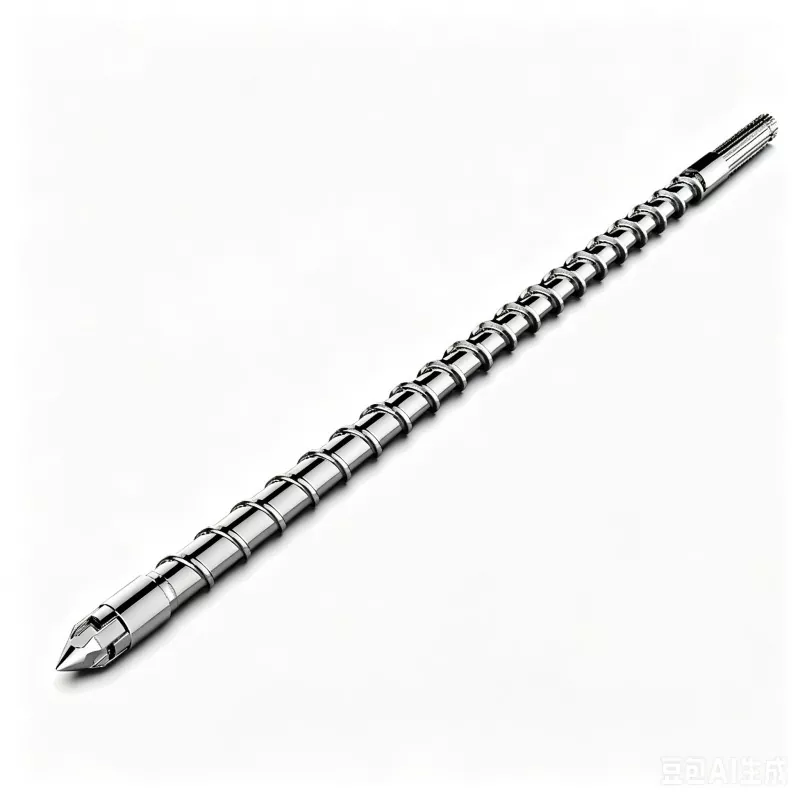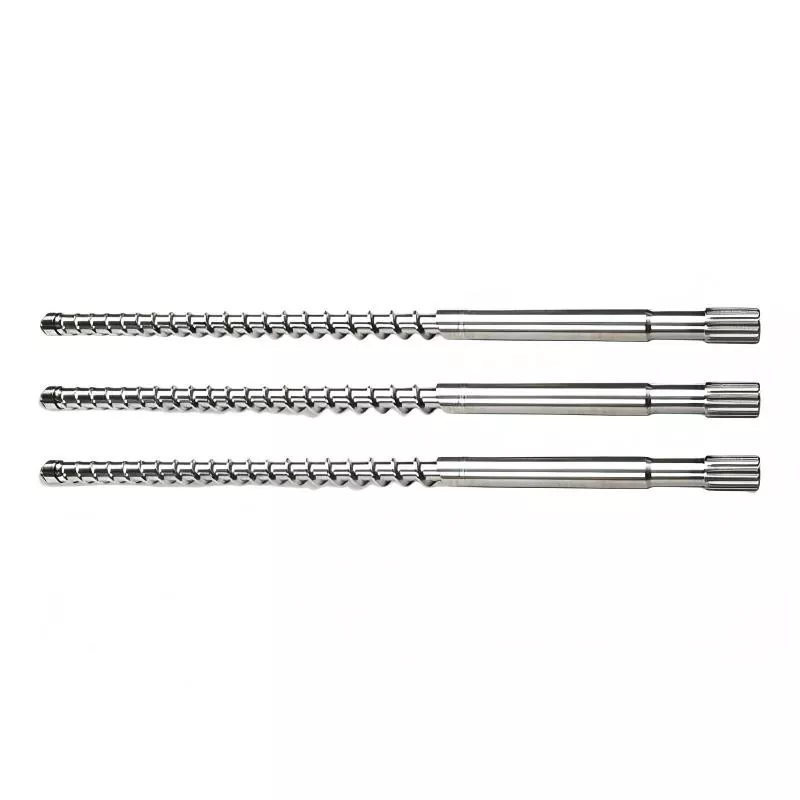
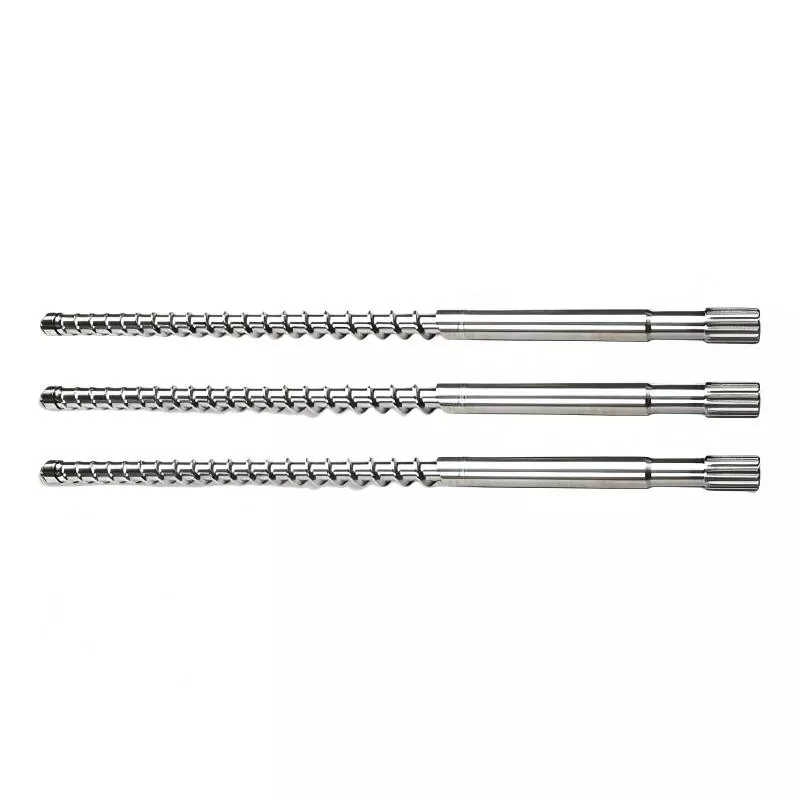
Vis de machine d'injection plastique
Bienvenue pour acheter des vis à métaux d'injection plastique de haute qualité chez HAPPY PLASTICS, nous sommes un fabricant fiable en Chine. Ce produit peut augmenter considérablement l’efficacité globale de la production. Nos profils géométriques conçus sur mesure assurent une fusion homogène et stabilisent la cohérence du poids d'une dose à l'autre, réduisant ainsi les taux de moulage défectueux jusqu'à 18 %.
L'approvisionnement auprès d'un fabricant chinois fiable de vis à métaux pour injection plastique garantit un fonctionnement stable et continu de votre ligne de production. HAPPY PLASTICS adopte un fraisage CNC à cinq axes de haute précision et un soudage avancé par superposition d'alliages bimétalliques pour fabriquer des vis à longue durée de vie. Ces produits résolvent l'abrasion de la surface de vol, réduisent la consommation d'énergie et éradiquent les défauts de points noirs lors du changement de matériau et du changement de couleur.
Configurations structurelles
Pour maintenir des performances stables sous des charges thermiques et mécaniques complexes, la vis machine d'injection plastique de HAPPY PLASTICS adopte un traitement métallurgique ciblé adapté à différentes résines de moulage :
• Acier nitruré SACM645 (38CrMoAlA) :Traitement de nitruration gazeuse en profondeur de 72 heures, dureté de surface ≥ 950 HV, profondeur de nitruration effective 0,5–0,7 mm. Idéal pour les plastiques généraux non abrasifs tels que le PP, le PE et l'ABS.
• Acier entièrement trempé SKD61 et DC53 :Traité thermiquement sous vide selon HRC 56-60, avec une résistance au couple exceptionnelle, adapté aux résines transparentes rigides, notamment le PC et le PMMA.
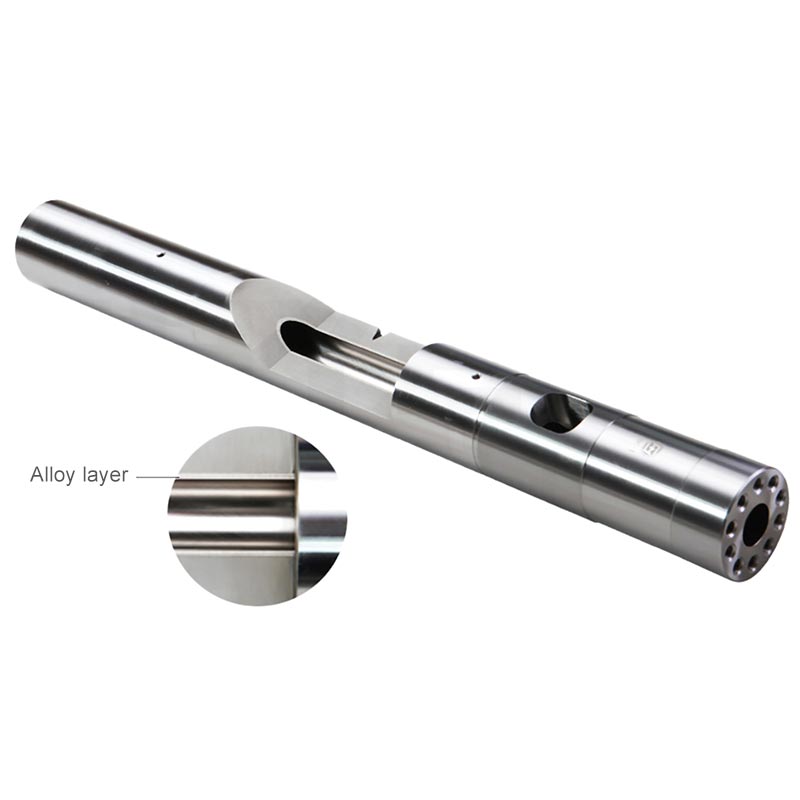
• Revêtement bimétallique en carbure de tungstène :Couche d'alliage de 1,5 à 2,0 mm soudée à l'arc sur les dessus de vis, dureté HRC 62-65, résistant efficacement à l'abrasion causée par 30 à 50 % de plastiques renforcés de fibres de verre.
• Tolérance de rectitude de l'arbre :Rectitude sur toute la longueur contrôlée en dessous de 0,02 mm pour éviter les frottements unilatéraux et les rayures sur les parois intérieures du canon.
Faire correspondre le profil de vis approprié aux résines de moulage
Les profils de vis standard génériques déclenchent facilement l’usure des composants et ralentissent l’efficacité du cycle. La sélection d'une vis machine d'injection plastique sur mesure en fonction de vos matières premières peut prolonger la durée de vie et raccourcir les cycles de moulage :
Vis de compression dégradée (section de transition longue)
La zone de transition représente 40 à 50 % de la longueur totale de la vis, réalisant un transfert de chaleur progressif. Parfait pour les plastiques cristallins sensibles à la chaleur comme le PVC et le POM, ce qui évite un cisaillement local excessif et prévient le jaunissement des produits finis.
Vis de transition brusque (section de transition courte)
Seulement 1 à 2 pas de transition de compression rapide, spécialement conçus pour les résines amorphes avec des points de fusion clairs telles que le nylon PA66 et le PET. Il permet une fusion rapide et évite le blocage des particules solides.
Vis de barrière
Une barrière auxiliaire est ajoutée pour séparer les granulés solides non fondus et la matière fondue dans des canaux d'écoulement indépendants. Il élimine complètement les particules non fondues dans la production d'emballages à grande vitesse et augmente la capacité de production de 22 %.
Spécifications quotidiennes d’entretien et d’exploitation
Des règles de fonctionnement standardisées peuvent prévenir efficacement la déformation prématurée par fatigue de la vis à métaux par injection plastique :
• Interdire le démarrage à froid :Ne démarrez pas le moteur d’injection immédiatement après que les réchauffeurs ont atteint la température réglée. Maintenez le trempage thermique pendant 15 à 20 minutes pour faire fondre complètement le plastique résiduel dans les espaces des racines volantes et éviter un couple élevé de rupture de l'arbre de vis.
• Norme d'opération de purge alcaline :Lors du passage de résines corrosives (ABS, PVC ignifuges) aux plastiques généraux, rincez rapidement le canon avec du PMMA de haut poids moléculaire ou un composé de purge spécial pour neutraliser les gaz volatils acides.
• Limiter la vitesse linéaire de rotation pour les matériaux chargés :Lors du traitement de composés renforcés de fibres de verre, contrôlez la vitesse linéaire de la surface de la vis en dessous de 0,2 m/s. Une rotation trop rapide accélérera le récurage de la fibre de verre et réduira la durée de vie des lamelles bimétalliques.
Norme de jugement de remplacement pour les vis usées
Les usines peuvent déterminer si la vis à métaux d'injection plastique doit être remplacée grâce aux données de production en temps réel pour éviter une panne soudaine de l'équipement :
|
Élément de détection |
Norme normale |
Valeur critique de remplacement |
Défaut de moulage correspondant |
|
Jeu radial entre la volée et le canon |
0,03 mm – 0,06 mm |
≥ 0,15 mm |
Refoulement important de matière fondue, temps de plastification instable |
|
Fluctuation de la longueur du coussin de fusion |
±0,5 mm |
≥ ±3,0 millimètres |
Poids des pièces instable, tirs courts fréquents |
|
Faux-rond de l'arbre (rectitude) |
≤ 0,02 mm |
≥ 0,08 mm |
Rayure locale de la paroi intérieure du canon, taches noires d'impuretés métalliques |
FAQ
Q : Lors du moulage de PP à haut débit avec des vis générales ordinaires, des particules non fondues et des stries argentées apparaissent sur les produits finis. Quelle est la cause profonde ?
R : Ce problème provient d'un rapport L/D et d'un profil de compression incompatibles pour la résine à haut débit. Les matières premières traversent la section d'alimentation trop rapidement et ne peuvent pas absorber la chaleur uniforme du réchauffeur de fût. Le remplacement par une vis à machine d'injection plastique de type barrière personnalisée peut séparer physiquement les phases solides et fondues ; tous les pellets passent à travers un espace étroit pour une plastification complète, éliminant ainsi complètement les défauts cosmétiques de surface.
Q : Comment nettoyer les résidus de plastique solidifiés sur les pas de vis sans endommager le revêtement bimétallique ?
R : N’utilisez jamais de chalumeaux à gaz pour brûler du plastique. Une surchauffe locale détruira la structure cristalline métallique traitée thermiquement et réduira la dureté de la couche d'alliage bimétallique. Retirez la vis pendant qu'elle reste chaude, puis nettoyez les résidus avec un treillis métallique en cuivre, des brosses en laiton ou des grattoirs en aluminium. Pour les plastiques techniques durs, placez la vis dans un four à une température inférieure à 350 °C pour ramollir la résine sans endommager l'acier à outils de base.
Q : La ligne de production mélange 80 % d'ABS standard et 20 % de nylon chargé de verre. Comment choisir entre une vis nitrurée et une vis bimétallique ?
R : Si des matériaux en fibre de verre sont utilisés, même occasionnellement, les vis nitrurées ordinaires s'useront rapidement une fois que la fine couche nitrurée de 0,5 mm sera usée. Les fibres de verre agissent comme un milieu abrasif pour récurer rapidement l'acier de base souple en dessous. Les lignes de production mixtes doivent adopter des vis à métaux bimétalliques pour injection de plastique. Le revêtement en alliage de carbure de tungstène protège les dessus de vol lors du moulage du nylon, tout en fonctionnant de manière stable pour la production quotidienne d'ABS.
envoyer une demande
Informations de contact
-
Adresse
No. 217, route Qiaoxing Est, Dafeng, ville de Jintang, district de Dinghai, ville de Zhoushan, province du Zhejiang, Chine
-
Tél
-
E-mail
Pour toute demande concernant le baril de la machine de moulage par injection, la vis de la machine de moulage par injection, la boîte de vitesses de l'extrudeuse ou la liste de prix, veuillez nous laisser votre e-mail et nous vous contacterons dans les 24 heures.


Recommandations d'actualités