Comment un baril à vis pour moulage par injection améliore-t-il les performances de moulage par injection ?
Une machine de moulage par injection dépend fortement du système à vis et à barillet pour transformer les granulés de polymère solide en une masse fondue constante et homogène. Lorsque la géométrie de la vis, le matériau du corps, le traitement de surface, les conditions de traitement et les pratiques de maintenance sont correctement adaptés à l'application, le système peut prendre en charge une plastification stable, des performances d'injection prévisibles, une meilleure qualité de fusion et une réduction des interruptions de production. UnBaril de vis de moulage par injection est donc plus qu'un composant de remplacement : c'est un élément de traitement critique qui influence directement la cohérence du moulage, la durée de vie des composants et l'efficacité opérationnelle.
Ce guide explique les principes de fonctionnement d'un corps de vis de moulage par injection, le rôle des différentes sections de vis, les problèmes d'usure courants, les facteurs de sélection importants, les pratiques de maintenance et les moyens pratiques de diagnostiquer les problèmes de traitement.
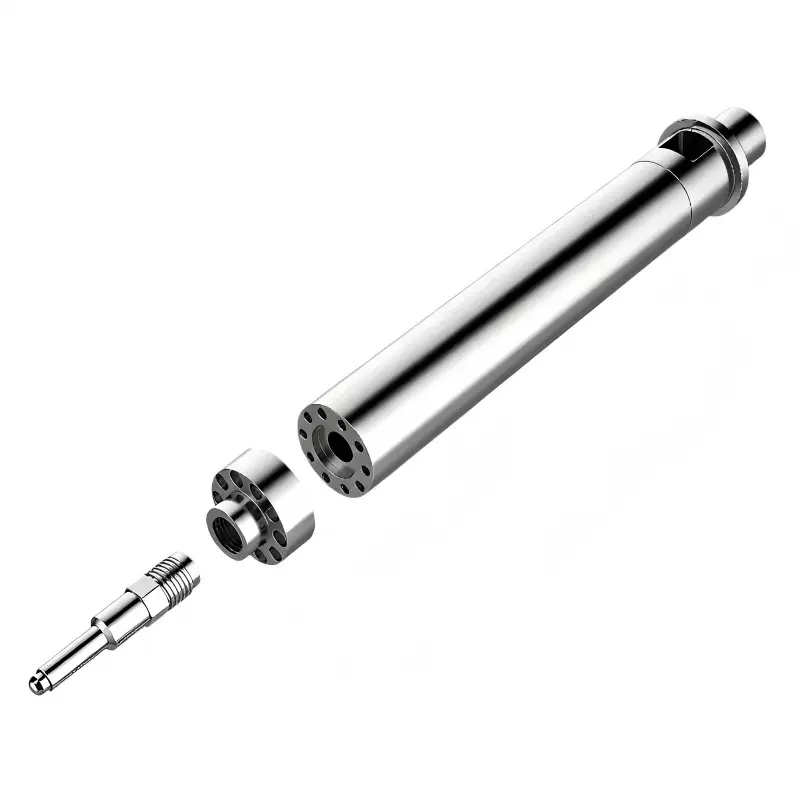
Table des matières
- Qu'est-ce qu'un baril à vis pour moulage par injection ?
- Comment fonctionne le barillet à vis ?
- Quelles sont les principales zones de vis ?
- Pourquoi la qualité des barillets à vis est-elle importante ?
- Quels matériaux et traitements de surface sont importants ?
- Que faut-il prendre en compte avant de commander ?
- Quelles sont les causes de l’usure du barillet de vis ?
- Comment diagnostiquer les problèmes de traitement courants ?
- Comment prolonger la durée de vie ?
- Barillets de vis standards et résistants à l’usure
- Foire aux questions
- Considérations finales
Qu'est-ce qu'un baril à vis pour moulage par injection ?
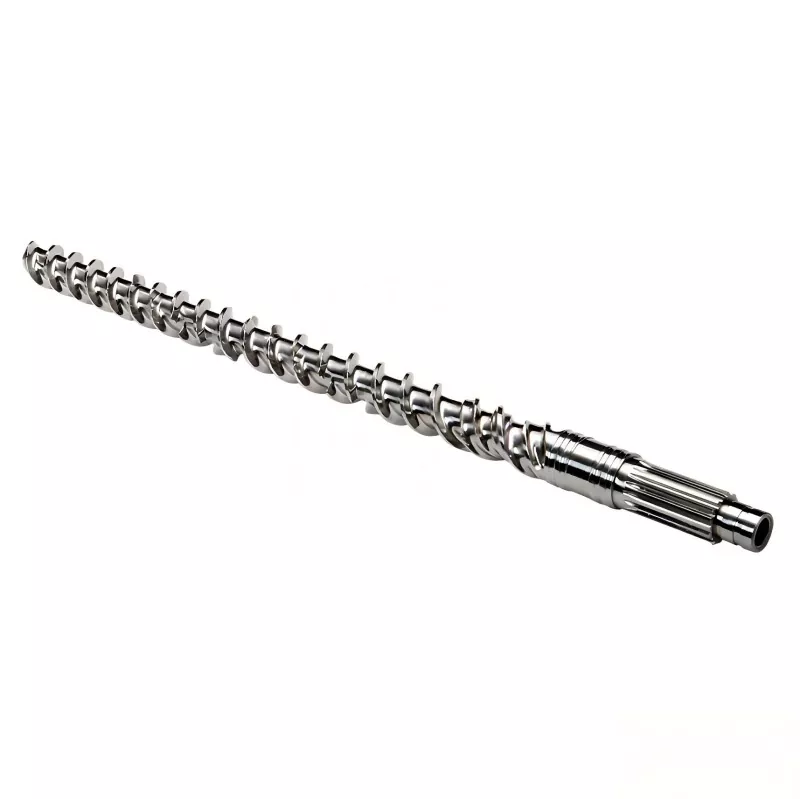
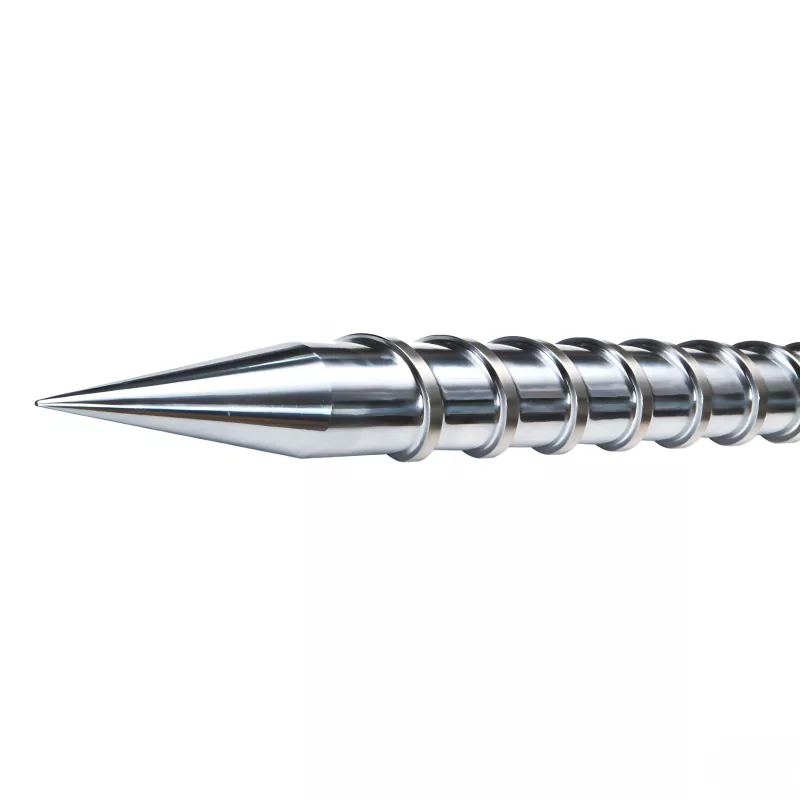
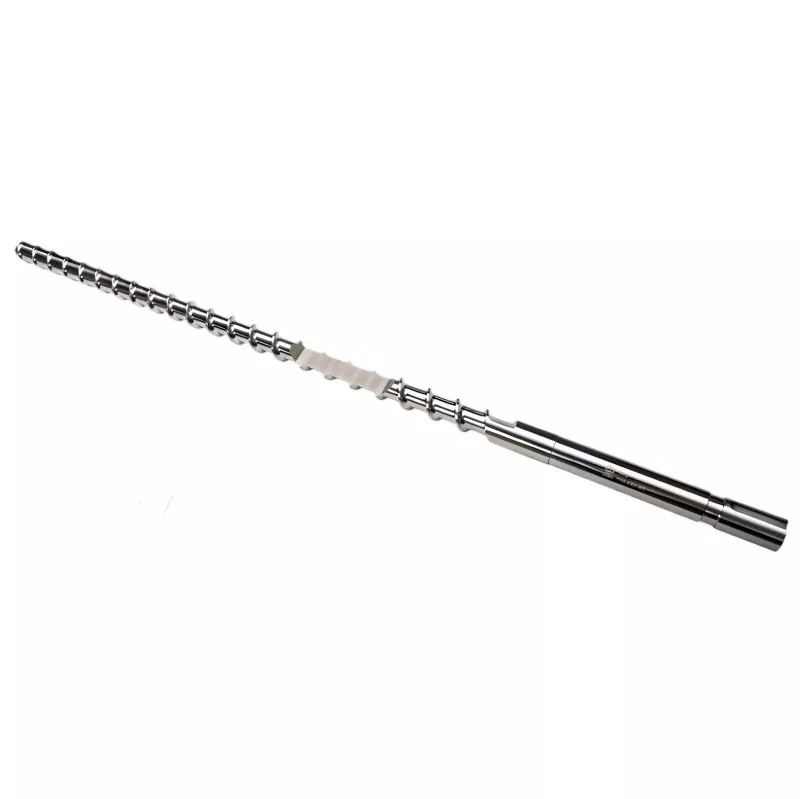
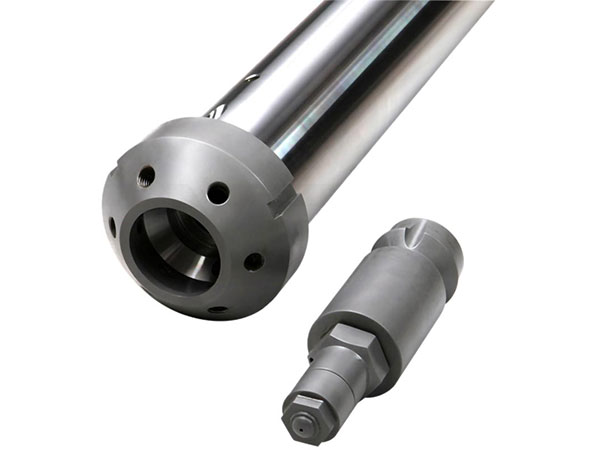
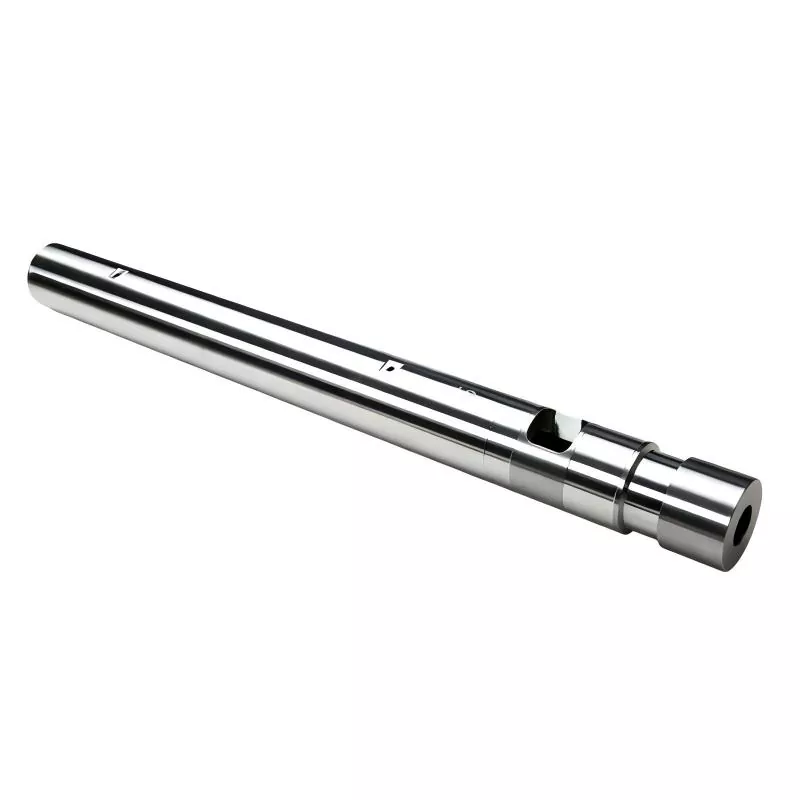
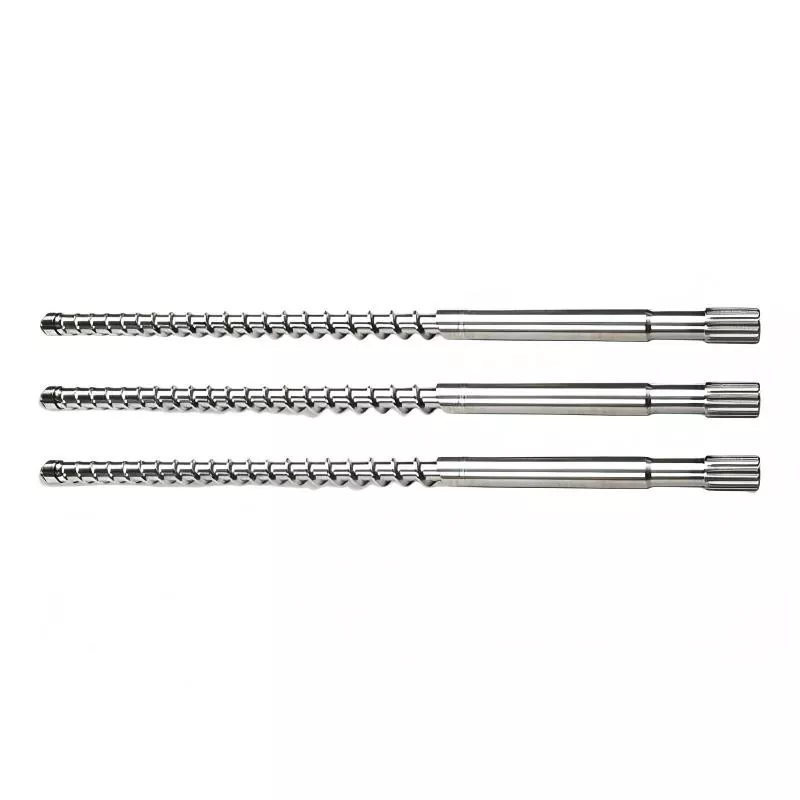
UnBaril de vis de moulage par injectionest l’ensemble plastifiant principal à l’intérieur d’une machine de moulage par injection. Il se compose principalement d'une vis rotative installée à l'intérieur d'un canon chauffé. Ensemble, ces composants transportent les granulés de polymère vers l'avant, appliquent un cisaillement mécanique, transfèrent la chaleur, font fondre le matériau, le mélangent et préparent une dose contrôlée pour l'injection dans un moule.
Le barillet à vis doit remplir plusieurs fonctions en même temps. Il doit traiter les matériaux de manière cohérente tout en fonctionnant sous des températures, des pressions, des frottements et des charges mécaniques répétées élevées. Ses dimensions intérieures et la géométrie de ses vis doivent donc être compatibles avec la machine et le matériau traité.
Un système approprié permet de maintenir une préparation stable de la matière fondue. Un système inadapté ou très usé peut contribuer à une taille de dose incohérente, à un temps de récupération plus long, à un mauvais mélange, à des fuites excessives au cours de la vis, à une température de fusion instable et à des taux de rebut plus élevés.
Comment fonctionne le barillet à vis ?
Au cours d'un cycle de moulage typique, les granulés de plastique pénètrent dans la section d'alimentation du baril. La rotation de la vis déplace le matériau vers l'avant tandis que les éléments chauffants entourant le canon fournissent de l'énergie thermique. Les frottements et la dissipation visqueuse générés lors de la rotation de la vis contribuent également à la fusion.
Au fur et à mesure que le polymère avance, la vis le comprime et l'homogénéise. Un bain de matière fondue se développe progressivement, tandis que les particules non fondues sont progressivement incorporées à la matière fondue. La vis dose ensuite la quantité de matériau requise devant sa pointe. Pendant l'injection, la vis avance comme un piston et force la matière fondue préparée à travers la buse et dans le moule.
Point clé :La rotation des vis n’est pas simplement une action de transport. La géométrie des vis, la compression, le temps de séjour, la température du cylindre, la contre-pression et la vitesse de rotation interagissent pour déterminer l'efficacité avec laquelle le polymère est plastifié.
Étant donné que chaque polymère se comporte différemment sous l'effet de la chaleur et du cisaillement, la conception des vis doit être prise en compte ainsi que la formulation de la résine et le processus de moulage. Les matériaux contenant des charges abrasives peuvent nécessiter une protection contre l'usure sensiblement différente de celle des thermoplastiques standard non chargés.
Quelles sont les principales zones de vis ?
La plupart des vis de moulage par injection conventionnelles peuvent être comprises à travers trois zones fonctionnelles. Leurs dimensions exactes varient en fonction de la conception et de l'application des vis, mais chaque zone contribue au processus global de plastification.
| Zone de vis | Fonction principale | Préoccupation typique |
|---|---|---|
| Zone d'alimentation | Reçoit et transporte des pellets solides. | Mauvaise alimentation ou pontage. |
| Zone de compression/transition | Compresse les pellets et favorise la fonte. | Cisaillement excessif ou fusion incomplète. |
| Zone de comptage | Homogénéise et dose la matière fondue. | Mauvais mélange ou dosage instable. |
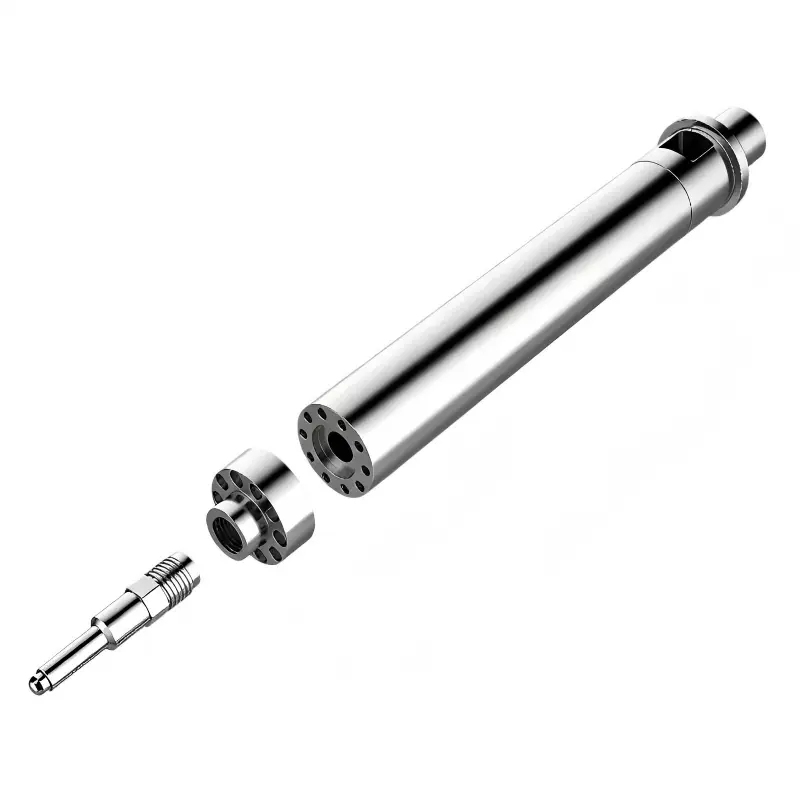
L'ensemble pointe de vis et bague de contrôle est également important car ils aident à contrôler le mouvement de la matière fondue pendant la récupération et l'injection. Un jeu excessif, des composants endommagés ou une conception inadaptée peuvent affecter le maintien de la pression et la cohérence du tir.
Pourquoi la qualité des barillets à vis est-elle importante ?
Le corps de la vis a une relation directe avec la répétabilité de la plastification. Même lorsque la machine d'injection, le moule et la résine restent inchangés, un corps de vis très usé peut altérer la façon dont le matériau est traité.
- Plastification plus cohérente :Une géométrie de vis correcte permet de produire une fusion plus prévisible.
- Stabilité de tir améliorée :Un dosage contrôlé et une réduction des fuites internes permettent une préparation de tir reproductible.
- Meilleure manutention des matériaux :Des propriétés de surface appropriées peuvent réduire l’usure prématurée lors du traitement de composés exigeants.
- Réduction des temps d'arrêt imprévus :Un composant correctement spécifié peut contribuer à éviter les remplacements fréquents causés par une usure accélérée.
- Contrôle des processus :Des dimensions cohérentes de vis et de canon facilitent l’établissement de conditions de traitement reproductibles.
Pour une production en grand volume, ces facteurs peuvent devenir importants car de petites variations se répètent sur des milliers, voire des millions de cycles de moulage. Un barillet à vis doit donc être évalué comme faisant partie du système de production complet plutôt que comme une pièce de rechange mécanique isolée.
Quels matériaux et traitements de surface sont importants ?
La construction du canon à vis doit tenir compte de la résine et des additifs traités. Les considérations techniques courantes incluent le choix de l'acier de base, la dureté, la résistance à la corrosion, la résistance à l'abrasion, la nitruration, le rechargement dur et d'autres solutions de surface ou bimétalliques.
Les thermoplastiques standards peuvent imposer des conditions d'usure relativement modérées, tandis que les composés renforcés de fibres de verre, chargés de minéraux, ignifuges ou autres composés hautement chargés peuvent être considérablement plus exigeants. Certains polymères et additifs peuvent également créer des problèmes liés à la corrosion à des températures élevées.
Considérations matérielles en un coup d'œil
- Matériaux non chargés : concentrez-vous sur la précision dimensionnelle et la durabilité générale.
- Matériaux chargés d’abrasifs : privilégiez la construction résistante à l’usure.
- Formulations corrosives : pensez à des matériaux résistants à la corrosion ou à des traitements de protection.
- Polymères haute température : vérifier la compatibilité des matériaux avec la plage de mise en œuvre prévue.
Le bon choix dépend des conditions réelles de production. La qualité de la résine, le pourcentage de charge, la température de traitement, le débit, la vitesse de vis, la pression et les heures de fonctionnement prévues doivent tous être pris en compte avant de spécifier des matériaux ou des traitements.
Que faut-il prendre en compte avant de commander ?
L'un des problèmes d'achat les plus courants consiste à commander un corps de vis en utilisant uniquement le modèle de machine ou le diamètre de vis. Bien que ces détails soient utiles, ils peuvent ne pas fournir suffisamment d’informations pour une fabrication précise.
- Marque et modèle de la machine :Confirmez la configuration exacte de la machine.
- Diamètre de vis :Répondez précisément aux exigences dimensionnelles.
- Longueur de vis et rapport L/D :Ceux-ci influencent le temps de séjour et le comportement plastifiant.
- Matériel en cours de traitement :Identifiez la résine et tout additif abrasif ou corrosif.
- Exigences de sortie :Tenez compte du poids des shots, de la durée du cycle et du volume de production attendu.
- Géométrie des vis :Examinez le taux de compression, la conception des vols, les exigences de mélange et d'autres fonctionnalités spécifiques à l'application.
- Configuration du canon :Vérifiez l’ouverture d’alimentation, les zones de chauffage, l’interface des buses et les dimensions côté machine.
- Protection contre l'usure :Sélectionnez un matériau ou un traitement approprié en fonction de l'environnement de traitement.
Pour un composant de remplacement, la fourniture de dessins, de mesures, de photographies, de spécifications de vis existantes et d'informations sur la résine peut réduire considérablement le risque de non-concordance dimensionnelle ou d'application.
Quelles sont les causes de l’usure du barillet de vis ?
L'usure est un problème normal dans le moulage par injection, mais son taux varie considérablement d'une application à l'autre. Les charges abrasives, les matériaux contaminés, les températures excessives, les mauvaises pratiques de nettoyage, le mauvais alignement et les conditions de traitement inappropriées peuvent tous contribuer à une dégradation accélérée.
| Symptôme | Cause possible | Vérification utile |
|---|---|---|
| Augmentation du temps de récupération | Efficacité ou usure plastifiante réduite | Vérifiez la vitesse, les températures et les jeux des vis. |
| Variation de tir | Problèmes possibles de fuite ou de bague de contrôle | Inspectez la pointe de la vis et le clapet anti-retour. |
| Mauvaise cohérence des couleurs | Mélange insuffisant ou dégradation du matériau | Vérifiez la conception des vis et le profil thermique. |
| Particules métalliques ou contamination | Usure mécanique ou dommages superficiels | Arrêtez-vous et inspectez l'unité de plastification. |
Les mesures sont plus fiables que la seule inspection visuelle. Lors de la maintenance planifiée, la vérification des dimensions du vol de vis, du diamètre interne du canon, des jeux et des composants associés peut aider à déterminer si une remise à neuf ou un remplacement est approprié.
Comment diagnostiquer les problèmes de traitement courants ?
Lorsque les performances de moulage changent, le remplacement immédiat du cylindre de vis n’est pas toujours la bonne première étape. Une enquête systématique peut aider à identifier si le problème provient de l'ensemble de plastification, des paramètres du processus, de l'état du matériau ou d'un autre composant de la machine.
Commencez par enregistrer les changements mesurables tels que le temps de récupération, le coussin, la pression d'injection, la température de fusion, la variation du tir, la position de la vis et la durée du cycle. Comparez ces observations avec les données de production historiques lorsqu’elles sont disponibles.
Ensuite, inspectez le processus de séchage et d’alimentation de la résine. L'humidité, la contamination, un matériau incorrect ou un approvisionnement incohérent en granulés peuvent créer des symptômes qui semblent être des problèmes mécaniques.
Si les conditions du processus sont stables, inspectez la vis, le cylindre, la pointe de la vis, la bague anti-retour, la buse et les composants associés. Un jeu excessif entre la vis et le cylindre peut réduire l’efficacité de la plastification et du dosage. Un clapet anti-retour endommagé peut également provoquer un comportement de tir incohérent.
Séquence de dépannage pratique :
Données de processus → état du matériau → profil de température → fonctionnement de la vis → mesures vis/baril → inspection des composants → action corrective.
Comment prolonger la durée de vie ?
Un bon entretien n’élimine pas l’usure, mais il peut aider à contrôler les dommages inutiles et à rendre le remplacement des composants plus prévisible.
- Utilisez la bonne résine et évitez toute contamination par des matières étrangères.
- Suivez les procédures de démarrage et d'arrêt appropriées pour le polymère en cours de traitement.
- Évitez les vitesses de vis et les températures de traitement inutiles.
- Surveillez les changements inhabituels du temps de récupération et le comportement de la pression.
- Inspectez la pointe de la vis et la bague de contrôle lors de l'entretien programmé.
- Mesurez les dimensions des vis et du canon plutôt que de vous fier uniquement à l’apparence.
- Utiliser des procédures de purge appropriées lors du changement de matériaux.
- Tenir des registres des heures de fonctionnement, des matériaux traités et des travaux de maintenance.
L’inspection préventive est particulièrement utile pour les lignes de production qui traitent en continu des composés abrasifs. La détection précoce des changements dimensionnels progressifs peut aider les équipes de production à planifier la remise à neuf ou le remplacement pendant les temps d'arrêt programmés plutôt qu'après une panne inattendue.
Barillets de vis standards et résistants à l’usure
Il n’existe pas de configuration universelle de corps de vis pour chaque application de moulage par injection. Une construction standard peut convenir aux matériaux à usage général, tandis qu'une solution plus résistante à l'usure peut être justifiée pour les composés exigeants.
| Considération | Application à usage général | Application à haute usure |
|---|---|---|
| Matériel | Souvent peu rempli ou moyennement exigeant | Souvent du verre, des minéraux ou d'autres composés abrasifs |
| Priorité | Performances et coûts équilibrés | Résistance à l’usure et durabilité de service |
| Entretien | Inspection de routine | Un suivi plus étroit des dimensions et de l'usure |
L'option la plus économique doit être évaluée sur toute la période d'exploitation. Un prix initial inférieur pour un composant peut ne pas représenter le coût d'exploitation total le plus bas si la pièce s'use rapidement ou provoque de fréquentes interruptions de production.
Foire aux questions
Quel est l'objectif principal d'un cylindre à vis pour moulage par injection ?
Son objectif principal est de véhiculer, fondre, mélanger, homogénéiser et doser le polymère avant injection. La vis et le barillet travaillent ensemble pour préparer un volume contrôlé de matière fondue pour chaque cycle de moulage.
Comment savoir quand un barillet à vis doit être remplacé ?
Les signes d'avertissement typiques incluent un temps de récupération croissant, une taille de dose instable, une qualité de fusion incohérente, des fuites excessives, une usure anormale ou un jeu dimensionnel mesurable au-delà des spécifications de la machine ou du composant. Une mesure correcte est préférable à un jugement sur l’état uniquement par l’apparence.
Une seule conception de vis peut-elle traiter tous les types de plastique ?
Non. Différents polymères ont des caractéristiques de fusion, une sensibilité thermique, une viscosité et des exigences de mélange différentes. Une vis conçue pour une famille de matériaux particulière peut ne pas offrir des performances optimales avec une autre formulation.
Pourquoi les matériaux chargés de verre nécessitent-ils une attention particulière ?
Les fibres de verre sont abrasives et peuvent accélérer l’usure des vols de vis, des surfaces des cylindres et d’autres composants plastifiants. Pour le traitement continu de composés abrasifs, des matériaux ou des traitements de surface résistants à l'usure peuvent être appropriés.
La vitesse de la vis affecte-t-elle la durée de vie du corps de vis ?
La vitesse de la vis affecte le cisaillement, la génération de chaleur, le débit et l'environnement de fonctionnement mécanique. Une vitesse excessive ou inappropriée peut contribuer à des contraintes thermiques ou mécaniques inutiles. Les conditions de fonctionnement doivent donc être établies en fonction du matériau et de la machine.
Quelles informations dois-je fournir lors d’une demande de remplacement d’un barillet à vis ?
Les informations utiles incluent le fabricant et le modèle de la machine, le diamètre de la vis, la longueur de la vis ou le rapport L/D, le dessin de vis existant si disponible, les dimensions du canon, le type de résine, la teneur en charge, la température de traitement, le poids de la grenaille et les exigences de production. Des photos et des mesures dimensionnelles peuvent également aider à confirmer la configuration.
Considérations finales
UnBaril de vis de moulage par injectionjoue un rôle fondamental dans le moulage par injection car il détermine avec quelle efficacité et cohérence le polymère est transformé de granulés en une matière fondue utilisable. La géométrie des vis, l'état du canon, le choix des matériaux, la protection contre l'usure, les paramètres de fonctionnement et la maintenance influencent tous le résultat final.
Pour les acheteurs et les ingénieurs de production, la leçon la plus importante est de spécifier le composant en fonction de l'application réelle plutôt que de le sélectionner uniquement par diamètre ou par nom de machine. Comprendre la résine, les conditions de production, l'environnement d'usure et le rendement requis peut conduire à un corps de vis plus approprié et à un processus de moulage plus prévisible.
Vous recherchez une solution fiable pour les barils à vis ?
ZHOUSHAN HAPPY PLASTIQUES MACHINERY CO., LTD.se concentre sur les composants de machines de transformation du plastique et peut aider ses clients avec des solutions de vis et de barillets pour différentes applications de moulage par injection. Fournir des informations détaillées sur la machine et les matériaux constitue une première étape efficace vers l’identification d’une configuration appropriée.
Besoin d'un barillet à vis pour votre machine de moulage par injection ? Contactez-nouspour discuter des spécifications de votre machine, du matériel de traitement, des exigences dimensionnelles et des besoins d'application.
Actualités connexes
- Qu'est-ce qu'une vis sans halogène et pourquoi est-elle importante dans le traitement du plastique ?
- Qu'est-ce qui rend une double vis conique et un baril fiables pour l'extrusion de plastique exigeante ?
- Comment choisir la bonne vis pour la machine d’injection Chen Hsong ?
- Comment une tête de vis d’injection améliore-t-elle les performances de plastification dans le moulage par injection ?
- Comment les vis bimétalliques des machines d’injection améliorent-elles les performances de traitement du plastique ?
- Comment un baril pour la machine d’injection Chen Hsong améliore-t-il les performances de moulage par injection ?
Laissez-moi un message