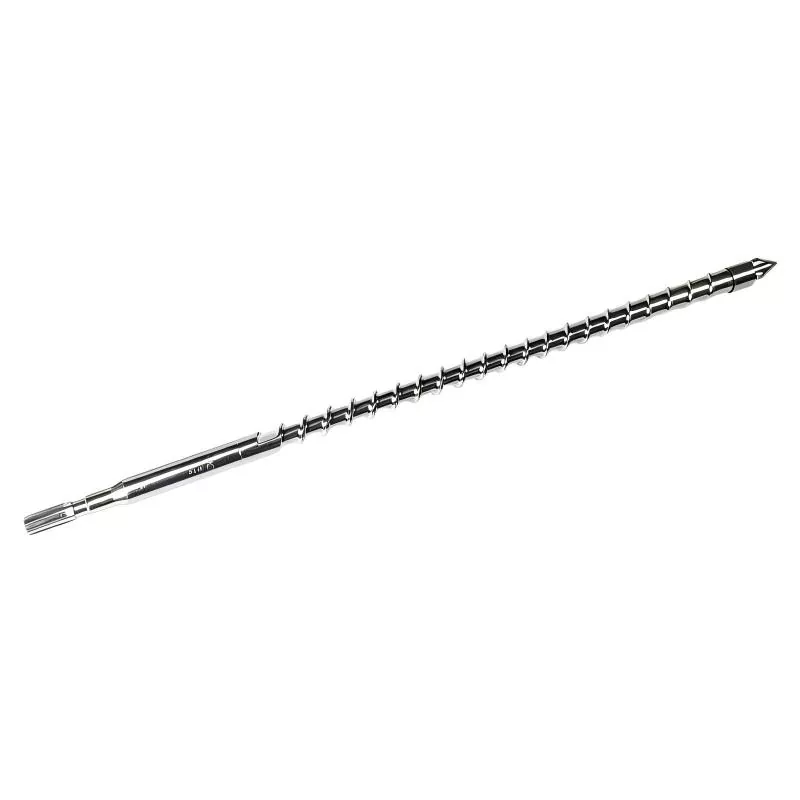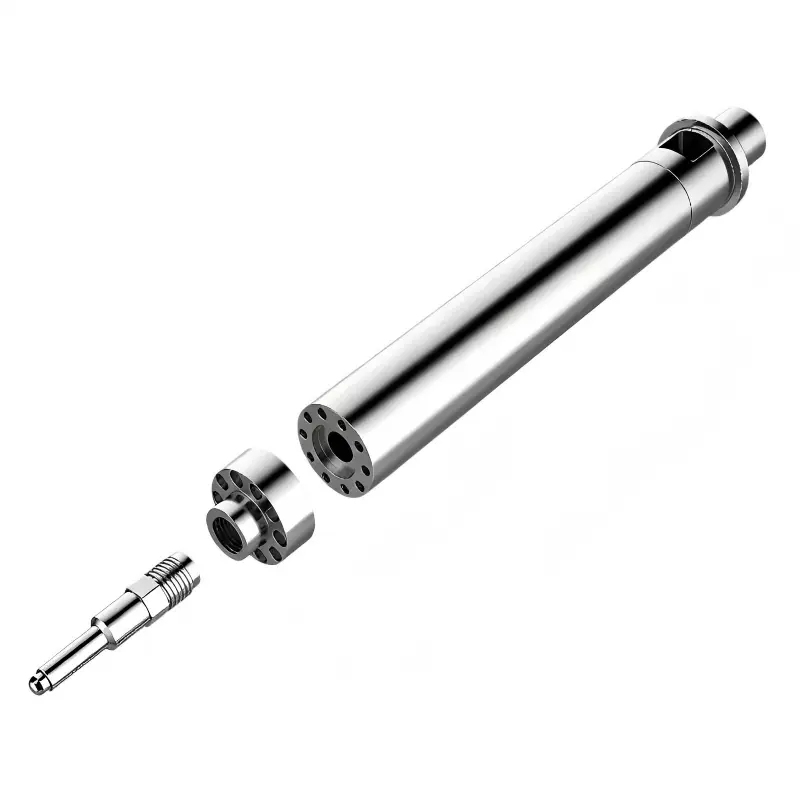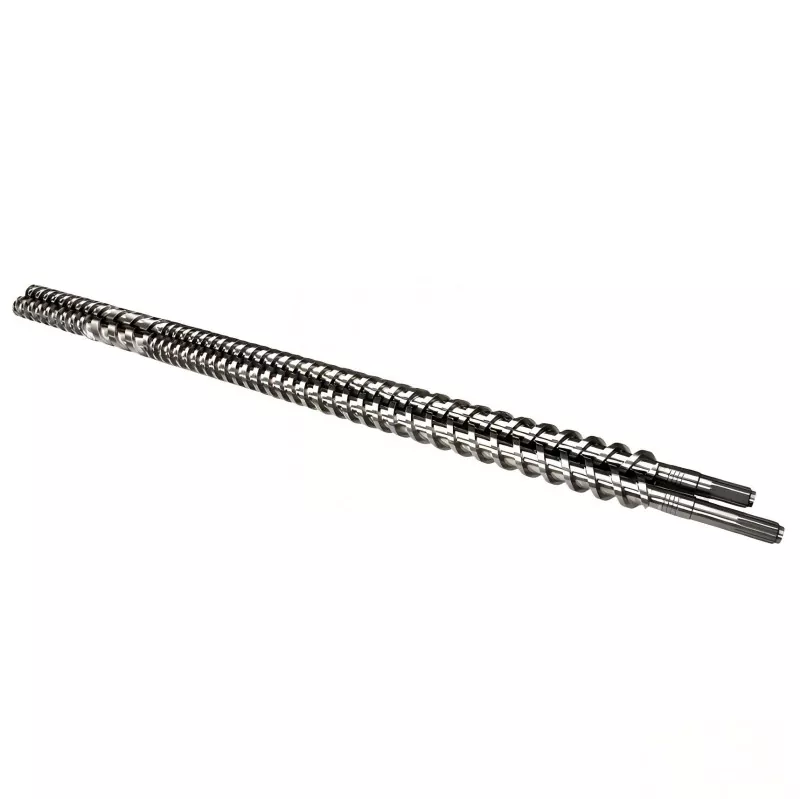
Double vis et baril parallèles
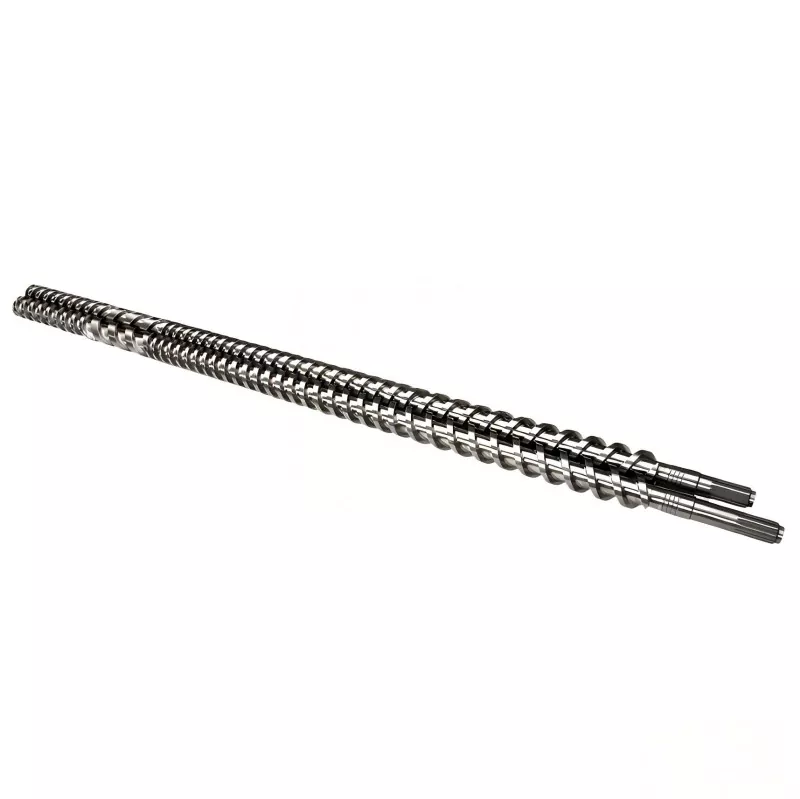
Les fabricants mondiaux de mélanges de polymères souhaitant acheter un système à double vis et baril parallèles auprès de l'usine HAPPY PLASTICS peuvent directement optimiser leur efficacité de dispersion. Nos assemblages co-rotatifs de précision disposent d'un jeu de maillage serré et autonettoyant qui élimine les agrégats non fondus, réduisant ainsi les stries de couleur du mélange maître de polymère jusqu'à 18 %.
L'approvisionnement auprès d'un fabricant chinois expérimenté de vis et de barils parallèles permet aux installations de préparation de maintenir des champs de cisaillement constants pendant les essais à haut débit. HAPPY PLASTICS utilise des centres de meulage CNC multi-axes avancés et une technologie de segments modulaires pour fournir des éléments de vis entièrement personnalisables et des barils plaqués assortis qui gèrent le renforcement agressif de la fibre de verre, le remplissage minéral et la dévolatilisation volatile sans chute de couple.
Spécifications techniques et tolérances modulaires
Pour garantir des performances autonettoyantes fiables et un positionnement de segments interchangeables, la configuration parallèle à double vis et barillet HAPPY PLASTICS est usinée selon des normes géométriques exactes :
• Format de structure :Éléments de vis segmentés modulaires montés sur des arbres cannelés à couple élevé, associés à des barillets sectionnés ou continus.
• Précision de l'entraxe :La tolérance axiale entre les deux alésages est maintenue à +0,01 mm/-0 mm pour éviter une friction erratique d'un vol à l'autre.
• Aciers à outils haut de gamme :Les éléments de vis sont fabriqués à partir d'acier à outils rapide W6Mo5Cr4V2 (M2) trempé sous vide ou d'un alliage de métallurgie des poudres HIP (Hot Isostatic Pressing) avec un indice de dureté de 60 à 64 HRC.
• Technologie de revêtement de baril :Les blocs de canon individuels sont doublés d'un manchon bimétallique de 3,0 mm moulé par centrifugation de forme ovale composé d'une matrice en carbure de tungstène à haute teneur.
Comment les configurations de segments personnalisées maximisent-elles la sortie composée ?
Une configuration de vis statique ne peut pas s'adapter aux changements de viscosité des polymères. En réorganisant nos segments modulaires parallèles à double vis et à barillet le long de l'arbre à couple élevé, les opérateurs peuvent régler avec précision l'apport d'énergie mécanique :
Ajustements du bloc de pétrissage pour la dispersion des fibres
En configurant les disques de pétrissage à des angles décalés (45° ou 90°), l'ensemble applique un cisaillement planaire intensif pour diviser les faisceaux de fibres de verre sans les casser en dessous de la longueur de renfort critique, augmentant ainsi la résistance mécanique à la traction du composé.
Éléments à vol inverse pour la dévolatilisation sous vide
Placer un élément de vis à filetage inversé juste avant la zone de ventilation sous vide crée un joint de matériau continu. Ce bloc structurel force le canal de fusion à se remplir complètement, créant ainsi une pression avant que la résine ne tombe dans la zone de décompression où les gaz volatils s'échappent proprement.
Protocole de nettoyage et de réassemblage des splines étape par étape
Une mauvaise manipulation des pièces modulaires individuelles lors des changements de système peut provoquer un grippage de l'arbre ou des collisions en vol. Suivez cette séquence lors de la reconstruction de votre assemblage modulaire à double vis et barillet parallèle :
1. Extraction de segments chauds :Faites glisser les éléments de vis usés hors des arbres cannelés immédiatement après l'extraction pendant que le polymère résiduel est encore chaud (> 200 ℃).
2. Inspection des cannelures :Nettoyer les cannelures internes des éléments et les cannelures externes de l'arbre à l'aide de meules à fils de laiton. Vérifiez les dents cannelées tordues qui indiquent un surcouple historique.
3. Lubrification anti-grippage :Appliquez une couche uniforme de pâte antigrippante à base de nickel haute température (> 1 000 ℃) sur l'arbre avant de glisser les nouveaux segments en place pour éviter le soudage à froid.
4. Serrage par compression axiale :Le serrage de la pointe de la vis avant doit être effectué à l'aide d'une clé dynamométrique manuelle calibrée. Un serrage excessif étire le tirant interne, tandis qu'un serrage insuffisant permet au polymère fondu de fuir entre les faces des éléments.
Quels signaux de processus indiquent qu’il est temps d’inspecter votre matériel ?
Les usines de mélange doivent suivre ces variables du système pour déterminer si leurs jeux internes de vis doubles parallèles et de barillet ont augmenté au-delà des limites de mélange efficaces :
|
Dérive de processus observable |
Base opérationnelle |
Déclencheur d’inspection/action |
Défaut de production en aval |
|
Apport énergétique spécifique (SEI) |
Rapport kW/kg stable |
Chute d'efficacité ≥ 15 % |
Mauvaise dispersion des charges, agglomérats non fondus |
|
Température de décharge de fonte |
Cible ±3℃ |
Augmentation ≥ 12℃ |
Jaunissement du polymère dû à un cisaillement localisé excessif |
|
Augmentation du matériau du port de ventilation |
Ventilation propre |
Flux de polymère ascendant |
Piégeage volatile, bulles de gaz internes |
FAQ technique spécifique au produit
Q : Pourquoi constatons-nous une usure rapide des éléments de vis directement sous notre entrée d’alimentation latérale ?
R : L'alimentation latérale introduit des charges minérales froides et abrasives (comme le talc ou le CaCO₃) dans une matrice polymère partiellement fondue. Cela crée une pâte abrasive non mouillée qui récure les aciers à outils standard. Pour éviter cela, la zone parallèle à double vis et à barillet sous l'orifice d'alimentation doit utiliser des éléments de vis spécialisés en métallurgie des poudres (HIP) avec des fractions élevées de carbure de vanadium pour obtenir une durée de vie prolongée.
Q : Pouvons-nous mélanger et assortir vos segments de vis de remplacement avec nos arbres d'extrudeuse européens d'origine ?
R : Oui. HAPPY PLASTICS utilise des profils de cannelures à développante précis selon les normes DIN 5480. Si vous fournissez les données actuelles des paramètres de cannelure de votre arbre (telles que le nombre de dents, le module et l'angle de pression), nous pouvons fournir des segments à double vis et à barillet parallèles compatibles qui glissent proprement sur vos arbres OEM existants.
Q : Comment pouvons-nous éliminer en toute sécurité un polymère solide gelé à l’intérieur de l’assemblage à double canon ?
R : N'utilisez jamais de flammes nues localisées provenant de chalumeaux oxyacétylène pour faire fondre le bouchon en polymère, car ce chauffage inégal déforme l'alignement des alésages du canon et ramollit la doublure bimétallique. Au lieu de cela, amenez toutes les zones de chauffage du baril jusqu'à 30 ℃ au-dessus du point de fusion du polymère, laissez tremper la chaleur pendant 60 minutes et utilisez la fonction de jogging à basse vitesse du moteur de l'extrudeuse pour expulser la masse ramollie.
Normes d'emballage et garantie structurelle
Pour éviter les déplacements, les flexions ou les dommages causés par l'humidité lors du transport maritime international, HAPPY PLASTICS met en œuvre un processus d'expédition de haute sécurité :
• Norme d'emballage fortement renforcé :Chaque ensemble d'arbre modulaire est recouvert de graisse antirouille, scellé sous vide dans un film stratifié résistant à l'humidité et verrouillé dans des berceaux en bois en forme de V ajustés à l'intérieur d'une caisse d'exportation certifiée IPPC renforcée par des cerclages en acier.
• Protection structurelle de 12 mois :Nous offrons une garantie structurelle complète de 12 mois contre les défauts de fabrication ou les fissures prématurées sur tous les composants Parallel Twin Screw et Barrel dans des conditions de fonctionnement appropriées.
• Documentation traçable :Les livraisons comprennent un rapport d'essai de matériaux (MTR) complet, un certificat de mesure de jeu individuel et un guide de présentation vidéo détaillé pour une mise en service rapide sur site.
Balises actives: Vis et baril à double vis parallèles, baril d'extrudeuse à double vis, baril à double vis parallèle personnalisé
envoyer une demande
Informations de contact
-
Adresse
No. 217, route Qiaoxing Est, Dafeng, ville de Jintang, district de Dinghai, ville de Zhoushan, province du Zhejiang, Chine
-
Tél
-
E-mail
Pour toute demande concernant le baril de la machine de moulage par injection, la vis de la machine de moulage par injection, la boîte de vitesses de l'extrudeuse ou la liste de prix, veuillez nous laisser votre e-mail et nous vous contacterons dans les 24 heures.