Comment une tête de vis d’injection améliore-t-elle les performances de plastification dans le moulage par injection ?
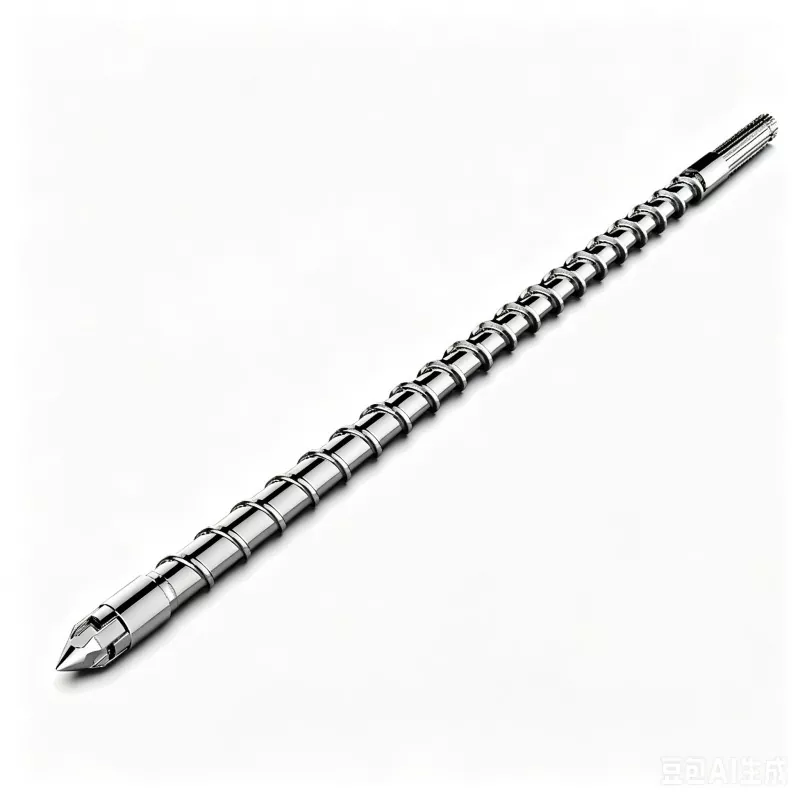
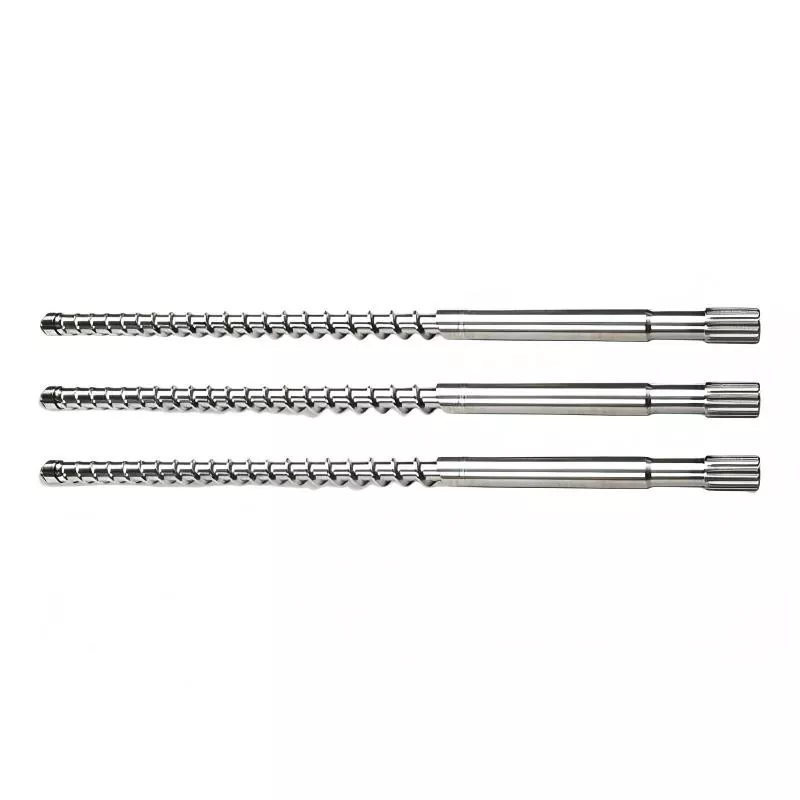
Untête de vis d'injectionest un composant petit mais essentiel d'un ensemble de vis de moulage par injection. Il contrôle le flux de plastique fondu pendant l'injection, aide à prévenir les reflux indésirables pendant les étapes de maintien et d'injection et contribue à une pression de fusion et à une qualité de tir constantes. Lorsque la tête de vis est mal conçue, mal adaptée au matériau ou usée au-delà des limites acceptables, les fabricants peuvent subir une pression d'injection instable, un poids de tir incohérent, un mauvais mélange, des fuites excessives de matériau et une augmentation des temps d'arrêt de production. Ce guide explique la structure, le principe de fonctionnement, les considérations relatives aux matériaux, les problèmes courants, les exigences de maintenance et les critères de sélection des têtes de vis d'injection, aidant ainsi les professionnels du moulage à prendre des décisions plus éclairées et à améliorer la fiabilité de la machine.

Table des matières
- Pourquoi la tête de vis d’injection est-elle si importante ?
- Quelle est la structure d’une tête de vis d’injection ?
- Comment fonctionne une tête de vis d’injection ?
- Quels problèmes de performances une mauvaise tête de vis peut-elle causer ?
- Quels matériaux sont utilisés pour les têtes de vis d’injection ?
- Comment les fabricants peuvent-ils sélectionner la bonne tête de vis d’injection ?
- Quelles sont les causes de l’usure de la tête des vis d’injection ?
- Comment prolonger la durée de vie de la tête de vis d’injection ?
- Considérations relatives à la conception des têtes de vis d'injection par application
- Guide de dépannage de la tête de vis d'injection
- Foire aux questions
- Pensées finales
Pourquoi la tête de vis d’injection est-elle si importante ?
Dans une machine de moulage par injection, la vis est chargée de transporter, fondre, mélanger et injecter la matière plastique dans un moule. Bien qu'une grande attention soit normalement accordée à la géométrie des vis, à l'état du canon et aux systèmes de chauffage, letête de vis d'injectionest tout aussi important car il se trouve à l’extrémité avant de l’assemblage de vis et influence directement l’écoulement de la matière fondue pendant l’injection et la plastification.
La tête de vis fonctionne avec des composants tels que la bague de contrôle, la bague de poussée et la pointe de vis pour créer un système anti-retour efficace. Pendant la plastification, la vis tourne et déplace le matériau fondu vers l'avant du canon. Pendant l'injection, la vis avance et l'ensemble tête de vis aide à contrôler le polymère fondu afin que le matériau soit livré dans le moule avec une pression et un volume prévisibles.
Une tête de vis correctement conçue peut contribuer à :
- Pression d'injection plus stable
- Meilleure répétabilité d'un coup à l'autre
- Reflux de fonte réduit
- Poids de tir plus constant
- Efficacité plastifiante améliorée
- Meilleur contrôle de la matière en fusion
- Fuite de matériau réduite autour de la bague anti-retour
- Risque réduit de défaillance prématurée des composants
Pour les fabricants produisant des composants de précision, des produits d’emballage, des pièces automobiles, des produits médicaux, des articles ménagers ou des composants techniques en plastique, ces avantages peuvent influencer directement la qualité des produits et les coûts de fabrication.
Quelle est la structure d’une tête de vis d’injection ?
Une tête de vis d’injection n’est pas simplement une simple pièce de métal. En fonction de la conception de la machine et des exigences de l'application, l'ensemble frontal peut contenir plusieurs composants coordonnés. Leurs dimensions, leur état de surface, leur matériau et leurs tolérances doivent fonctionner ensemble pour maintenir un mouvement de fusion contrôlé.
| Composant | Fonction principale | Importance |
|---|---|---|
| Tête de vis/pointe de vis | Relie l'avant de la vis à l'ensemble anti-retour et guide le flux de fusion | Haut |
| Bague à carreaux | Aide à limiter le mouvement vers l’arrière du plastique fondu lors de l’injection | Très élevé |
| Bague de poussée | Supporte l'anneau de contrôle et contribue à la stabilité de l'assemblage | Haut |
| Surfaces d'étanchéité | Aide à réduire les fuites de matériaux incontrôlées | Haut |
| Connexion filetée | Fixe les composants frontaux à la vis | Haut |
La configuration exacte varie en fonction du type de machine d'injection, du diamètre de la vis, de la conception de la vis, des caractéristiques du polymère et des exigences de production. Par conséquent, il n’est pas recommandé de remplacer une tête de vis uniquement en fonction de son aspect extérieur. La compatibilité dimensionnelle et les conditions d’application doivent être évaluées ensemble.
Comment fonctionne une tête de vis d’injection ?
Le cycle d'injection peut être simplifié en plusieurs étapes, et le rôle de la tête de vis change tout au long du processus.
1. Étape de plastification
Lors de la plastification, la vis tourne à l'intérieur du fût chauffé. Les granulés de plastique sont transportés vers l'avant tandis que la chaleur et le cisaillement mécanique transforment le matériau solide en un état fondu.
À mesure que le plastique fondu s’accumule devant la vis, celle-ci recule pour créer le volume de tir requis. L'ensemble tête de vis et bague de contrôle doit permettre à la matière fondue d'avancer efficacement tout en conservant un comportement d'étanchéité approprié.
2. Étape d'injection
Lorsque l’injection commence, la vis arrête de tourner et avance. L'ensemble tête de vis fonctionne avec la bague de contrôle pour réduire le mouvement inverse de la matière fondue.
En cas de reflux excessif, la quantité réelle de matériau entrant dans le moule peut différer du volume de projection prévu. Cela peut entraîner un remplissage incohérent, des variations du poids des pièces, une instabilité dimensionnelle ou des tirs courts.
3. Étape de pression de maintien
Une fois la cavité remplie, une pression de maintien est appliquée pour compenser le retrait du polymère. L’ensemble tête de vis doit maintenir un contrôle stable de la fusion pendant cette étape.
Un système anti-retour usé ou mal adapté peut entraîner une perte de pression. Dans les applications exigeantes, même des variations relativement petites peuvent devenir visibles sous forme de différences dans les dimensions ou le poids du produit.
4. Étape de récupération
Après injection et maintien, la vis tourne à nouveau pour préparer le tir suivant. L'ensemble tête de vis retrouve sa fonction plastifiante, permettant au système de répéter le cycle.
Ce mouvement répété signifie que la tête de vis peut subir des contraintes mécaniques et thermiques importantes au cours de longues séries de production.
Quels problèmes de performances une mauvaise tête de vis peut-elle causer ?
Lorsqu’une tête de vis d’injection ne correspond pas à la machine ou au matériau, des problèmes de production peuvent apparaître progressivement plutôt qu’immédiatement. Cela rend un diagnostic précis particulièrement important.
| Problème observé | Problème possible de tête de vis | Effet potentiel sur la production |
|---|---|---|
| Poids du tir instable | Fuite de la bague de contrôle ou jeu excessif | Poids du produit variable |
| Fluctuation de la pression d'injection | Étanchéité ou usure inégale | Conditions de remplissage instables |
| Temps de récupération plus long | Caractéristiques d'écoulement incorrectes ou usure | Baisse de la productivité |
| Fuite de matière | Surfaces d'étanchéité endommagées | Déchets de matériaux et perte de pression |
| Remplissage incomplet | Reflux ou contrôle inadéquat de la fonte | Plans courts ou défauts |
| Points noirs ou contamination | Dommages superficiels ou accumulation de matériaux dégradés | Défauts d'apparence |
Il est important d’éviter de blâmer immédiatement la tête de vis pour chaque problème de moulage. La température du fût, la vitesse de la vis, la contre-pression, l'humidité du matériau, l'état du moule, la vitesse d'injection et les paramètres de contrôle de la machine peuvent également produire des symptômes similaires. Une inspection systématique est donc plus fiable qu'un changement de composants sur la base d'un seul symptôme.
Quels matériaux sont utilisés pour les têtes de vis d’injection ?
Le choix du matériau a une influence majeure sur la durée de vie d'une tête de vis d'injection. Différents polymères créent différents niveaux d’abrasion, de corrosion, d’exposition à la chaleur et de contraintes mécaniques.
Les approches d'ingénierie courantes incluent l'utilisation d'aciers alliés avec un traitement thermique approprié, des surfaces nitrurées, des composants trempés ou des matériaux spécialisés résistants à l'usure pour des applications exigeantes.
| Approche Matériau/Traitement | Avantage typique | Application potentielle |
|---|---|---|
| Acier allié | Bonne résistance et usinabilité | Moulage par injection général |
| Acier nitruré | Dureté de surface et résistance à l'usure améliorées | Matériaux standards et moyennement abrasifs |
| Acier trempé | Une plus grande résistance à l’usure mécanique | Production de longue durée |
| Matériaux résistants à la corrosion | Meilleure résistance aux polymères corrosifs | PVC et applications chimiquement agressives |
| Alliages spéciaux résistants à l'usure | Résistance améliorée à l’abrasion sévère | Polymères chargés de verre ou de minéraux |
Les matériaux contenant de la fibre de verre, des charges minérales, des retardateurs de flamme ou d'autres additifs peuvent accélérer l'usure des composants. Dans ces cas-là, une tête de vis standard peut ne pas offrir la durée de vie souhaitée.
Comment les fabricants peuvent-ils sélectionner la bonne tête de vis d’injection ?
La sélection d'une tête de vis d'injection doit commencer par les conditions de fonctionnement réelles plutôt que simplement par la marque de la machine ou le diamètre de la vis.
Les facteurs clés comprennent :
- Spécifications des machines :Confirmez le diamètre de la vis, les dimensions du corps, les dimensions de connexion et les exigences d'assemblage frontal.
- Matière plastique :Identifiez si le polymère est standard, de qualité technique, chargé, renforcé, corrosif ou hautement abrasif.
- Volume de production :Le moulage continu de grands volumes impose des exigences plus élevées en matière de résistance à l'usure et de stabilité dimensionnelle.
- Pression d'injection :Les applications à pression plus élevée nécessitent des composants dotés d’une résistance mécanique et d’une précision dimensionnelle appropriées.
- Température:La température de traitement affecte la contrainte thermique et le comportement du matériau.
- Taille du cliché :La tête de vis doit être adaptée aux besoins réels d'injection de la machine.
- Historique d'entretien :Les modèles d’usure antérieurs peuvent fournir des informations précieuses lors de la sélection d’un remplacement.
- Durée de vie requise :Un composant peu coûteux n’est pas nécessairement économique si un remplacement fréquent entraîne des arrêts de production.
Un fournisseur fiable doit être en mesure d'examiner les dessins, les dimensions, les informations sur la machine, les spécifications des matériaux et les conditions de fonctionnement avant de recommander un composant.
Quelles sont les causes de l’usure de la tête des vis d’injection ?
L’usure est l’une des raisons les plus courantes de remplacement de la tête de vis d’injection. Cependant, le taux d’usure peut varier considérablement d’une application à l’autre.
Abrasion du matériau
Les plastiques chargés de verre et les polymères chargés de minéraux peuvent être nettement plus abrasifs que le polypropylène ou le polyéthylène conventionnel. Un traitement continu peut progressivement endommager les surfaces critiques.
Corrosion
Certains polymères, additifs et conditions de traitement peuvent créer des environnements corrosifs. La corrosion peut affecter les surfaces d’étanchéité et la précision dimensionnelle.
Température excessive
Un fonctionnement en dehors de la plage de température recommandée peut accélérer la dégradation du matériau et augmenter la contrainte thermique sur l'ensemble de vis.
Mauvais assemblage
Une installation incorrecte, un nettoyage inadéquat, des filetages endommagés ou un serrage incorrect peuvent créer une charge inégale et des dommages prématurés aux composants.
Entretien insuffisant
L'accumulation de résidus peut interférer avec le mouvement et l'étanchéité des composants. Une inspection régulière est particulièrement importante pour les machines fonctionnant en continu ou traitant des matériaux abrasifs.
Comment prolonger la durée de vie de la tête de vis d’injection ?
La maintenance préventive est généralement plus rentable que d’attendre qu’une usure importante affecte la production.
- Inspectez la tête de vis et l’ensemble de la bague de contrôle à intervalles réguliers.
- Mesurez les dimensions critiques au lieu de vous fier uniquement à l’inspection visuelle.
- Nettoyer les résidus de polymère lors de l’entretien planifié.
- Vérifiez les surfaces d’étanchéité pour déceler des rayures, des piqûres ou une usure anormale.
- Inspectez les filetages et les zones de connexion pour déceler tout dommage.
- Surveillez les changements de pression d’injection et de poids injecté.
- Enregistrez le temps de récupération et les modifications du cycle de moulage.
- Portez une attention particulière aux matériaux chargés de verre et autres matériaux abrasifs.
- Utilisez les procédures d'installation appropriées lors du remplacement des composants.
- Tenir des registres du remplacement des composants et des conditions de fonctionnement.
L’un des indicateurs d’entretien les plus utiles est un changement progressif de la consistance du moulage. Si la machine produisait auparavant des poids stables mais commence à montrer des variations croissantes, la vis et l'ensemble anti-retour doivent être inclus dans le processus d'inspection.
Considérations relatives à la conception des têtes de vis d'injection par application
Il n’existe pas de configuration de tête de vis unique idéale pour chaque application de moulage par injection. Les exigences de production peuvent varier considérablement.
| Application | Défi principal | Considération importante |
|---|---|---|
| Plastiques de base | Volume de production élevé | Étanchéité fiable et durée de vie économique |
| Plastiques techniques | Températures de traitement plus élevées | Stabilité thermique et précision dimensionnelle |
| Plastiques chargés de verre | Forte abrasion | Résistance à l’usure améliorée |
| Traitement du PVC | Environnement de traitement corrosif | Matériaux appropriés résistants à la corrosion |
| Composants de précision | Cohérence stricte d'un coup à l'autre | Dimensions précises et étanchéité stable |
| Production en grand volume | Longue durée de fonctionnement continu | Durabilité et intervalles de maintenance prévisibles |
C'est pourquoi les fabricants de composants expérimentés considèrent généralement l'environnement d'exploitation complet plutôt que de traiter la tête de vis comme une pièce de rechange isolée.
Guide de dépannage de la tête de vis d'injection
Lorsque la qualité du moulage change soudainement, la séquence de diagnostic suivante peut aider à affiner le problème.
- Vérifiez la variation du poids du tir.Comparez plusieurs pièces moulées consécutives.
- Vérifiez la pression d’injection.Recherchez les changements de pression inhabituels dans des conditions par ailleurs stables.
- Vérifiez le comportement de récupération.Une augmentation inattendue du temps de récupération peut indiquer des changements dans les performances de plastification.
- Inspectez l’ensemble anti-retour.Recherchez l'usure, les rayures, la déformation ou l'accumulation de matériaux.
- Mesurez les dégagements critiques.Ne vous fiez pas exclusivement à l’inspection visuelle.
- Examinez les conditions matérielles.Vérifiez si la résine ou les additifs ont récemment changé.
- Examinez les paramètres de traitement.Confirmez les paramètres de température, de vitesse de vis, de contre-pression et d’injection.
- Comparez les dossiers de maintenance historiques.Des modèles d’usure antérieurs peuvent révéler des problèmes récurrents.
Si le même problème persiste après la vérification des paramètres du processus, une inspection détaillée de la vis, du cylindre, de la tête de vis et de la bague de contrôle est recommandée.
Foire aux questions
Qu'est-ce qu'une tête de vis à injection ?
Une tête de vis d'injection est le composant frontal d'un ensemble de vis de moulage par injection. Il fonctionne avec la bague de contrôle et les composants associés pour gérer le flux de plastique fondu pendant les étapes de plastification, d'injection et de maintien de la pression.
Pourquoi une tête de vis d’injection s’use-t-elle ?
Les causes courantes incluent les plastiques abrasifs, les fibres de verre, les charges minérales, les matériaux corrosifs, les températures élevées, un assemblage inapproprié, un entretien insuffisant et de longs cycles de fonctionnement.
Comment savoir quand une tête de vis d’injection doit être remplacée ?
Les signes avant-coureurs peuvent inclure un poids de grenaille instable, des fluctuations de la pression d'injection, un reflux accru de matière, une qualité de moulage incohérente, un comportement de récupération anormal, des dommages visibles à la surface et un jeu excessif des composants. Dans la mesure du possible, des mesures dimensionnelles doivent être utilisées pour confirmer l'usure.
Une tête de vis d’injection peut-elle être personnalisée ?
Oui. Les têtes de vis peuvent être fabriquées selon les spécifications de la machine, les dessins, les dimensions, les exigences en matière de matériaux, les conditions de traitement et les besoins de l'application. La personnalisation peut être particulièrement utile lorsqu'un remplacement standard n'offre pas une résistance à l'usure ou une compatibilité dimensionnelle suffisante.
Les têtes de vis pour les plastiques abrasifs sont-elles différentes ?
Ils peuvent nécessiter une sélection de matériaux, un traitement thermique, un traitement de surface ou des considérations de conception différents. Les polymères chargés de verre et de minéraux peuvent provoquer une usure beaucoup plus importante que de nombreux plastiques non chargés.
La tête de vis affecte-t-elle la cohérence du tir ?
Oui. La tête de vis et l'ensemble anti-retour influencent l'efficacité avec laquelle le plastique fondu est contrôlé pendant l'injection. Des fuites ou une usure excessives peuvent contribuer à des variations de poids et à des conditions de moulage incohérentes.
À quelle fréquence une tête de vis d’injection doit-elle être inspectée ?
Il n’existe pas d’intervalle d’inspection universel car l’usure dépend du matériau, de la température, du volume de production, de la conception de la machine et des conditions de fonctionnement. Les applications à grand volume ou abrasives nécessitent généralement des inspections plus fréquentes.
Quelles informations doivent être fournies lors de la commande d'un remplacement ?
Les informations utiles incluent le modèle de la machine, le diamètre de la vis, le dessin de la vis, les dimensions de la tête de vis, la matière plastique, les additifs ou les charges, la température de traitement, l'application de production et tout problème d'usure connu. Fournir des informations techniques précises permet de réduire les risques de compatibilité.
Pensées finales
Letête de vis d'injectionpeut être un composant relativement compact, mais son influence sur la stabilité du moulage par injection est significative. Une conception et un entretien appropriés de la tête de vis peuvent aider à contrôler le plastique fondu, à réduire le reflux, à supporter un poids de tir constant et à améliorer la fiabilité du système d'injection global.
Pour les fabricants confrontés à un poids de grenaille instable, à des fluctuations de pression, à une usure prématurée ou à des défauts de moulage récurrents, l'ensemble tête de vis et bague de contrôle mérite une attention particulière. Au lieu de remplacer les composants uniquement en fonction de leur apparence ou de leur prix, il est préférable d'évaluer ensemble les dimensions de la machine, les caractéristiques des polymères, les conditions de traitement, les modèles d'usure et la durée de vie prévue de la production.
ZHOUSHAN HAPPY PLASTIQUES MACHINERY CO., LTD.se concentre sur les composants de machines en plastique et peut fournir une assistance technique aux clients recherchant des solutions de tête de vis d'injection appropriées. Que vous ayez besoin d'un remplacement standard, d'une solution résistante à l'usure ou d'un composant fabriqué selon des dessins et des exigences d'application spécifiques, la sélection de la bonne configuration peut contribuer à réduire les temps d'arrêt imprévus et à améliorer la stabilité de la production à long terme.
Besoin d'une tête de vis d'injection fiable pour votre machine de moulage ? ContactZHOUSHAN HAPPY PLASTIQUES MACHINERY CO., LTD. avec le modèle de votre machine, les dimensions des vis, les informations sur les matériaux, les dessins ou les exigences de l'application. Notre équipe peut vous aider à évaluer la solution appropriée et vous fournir une assistance professionnelle pour votre projet de moulage par injection.
Actualités connexes
- Qu'est-ce qu'une vis sans halogène et pourquoi est-elle importante dans le traitement du plastique ?
- Qu'est-ce qui rend une double vis conique et un baril fiables pour l'extrusion de plastique exigeante ?
- Comment choisir la bonne vis pour la machine d’injection Chen Hsong ?
- Comment un baril à vis pour moulage par injection améliore-t-il les performances de moulage par injection ?
- Comment les vis bimétalliques des machines d’injection améliorent-elles les performances de traitement du plastique ?
- Comment un baril pour la machine d’injection Chen Hsong améliore-t-il les performances de moulage par injection ?
Laissez-moi un message


Recommandations d'actualités